Hvað er CNC vél?
A CNC vél er töluleg stýrivél með þeim viðbótareiginleikum að vera innbyggð tölvu. Tölvan er kölluð vélstýringareining (e. machine control unit (MCU). Töluleg gögn sem þarf til að framleiða hlut eru send vélinni í formi forrits. Forritið er þýtt í viðeigandi rafmerki sem eru send inn í mótora sem knýja vélina.
Rammabeðið fyrir vélina er vélræn uppbygging CNC vélarinnar og samanstendur einnig af aðaldrifkerfi, fóðrunarkerfi, beði, vinnuborði og hjálpartækjum, vökva- og loftkerfum, smurkerfum, kælibúnaði, flísafjarlægingarkerfum, verndarkerfum og öðrum hlutum. En til að uppfylla kröfur um tölulega stýringu og gefa vélinni fullan leik hefur hún gengist undir miklar breytingar á heildarskipulagi, útliti, uppbyggingu gírkassakerfisins, verkfærakerfinu og rekstrarafköstum. Vélrænir hlutar CNC vélarinnar eru meðal annars beði, kassi, dálkur, leiðarvísir, vinnuborð, snælda, fóðrunarkerfi og verkfæraskiptikerfi.
Hvernig virkar CNC vél?
CNC vélar nota tölvur til að útfæra tækni stafrænnar forritastýringar. Þessi tækni notar tölvu til að framkvæma raðbundna rökstýringu á hreyfibraut tækisins og rekstri jaðartækja í samræmi við stýringarforrit sem geymt er fyrirfram. Þar sem tölva kemur í stað upprunalegs tölulegs stýritækis sem samanstendur af vélbúnaðarrökrásum, er hægt að útfæra geymslu, vinnslu, útreikninga, rökfræðilega dómgreind og aðrar stjórnunaraðgerðir inntaksleiðbeininga með tölvuhugbúnaði og senda örleiðbeiningarnar sem myndast við vinnsluna. Knúið mótor eða vökvastýringar á servódrifbúnaðinn til að knýja CNC vélina til gangs.
Til að keyra CNC vél er hægt að fara í gegnum eftirfarandi skref:
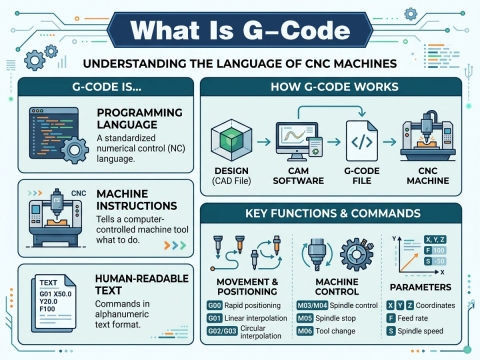
Skref 1. Samkvæmt teikningunni og ferlisáætluninni fyrir vélræna hlutinn skal nota tilgreindan kóða og forritssnið til að forrita hreyfileið verkfærisins, vinnsluferlið, ferlisbreyturnar og skurðmagnið í leiðbeiningarform sem CNC kerfið getur þekkt, það er að segja til að skrifa vinnsluforritið.
Skref 2. Sláðu inn forritaða vinnsluforritið í CNC tækið.
Skref 3. CNC tækið afkóðar og vinnur inntaksforritið (kóðann) og sendir samsvarandi stjórnmerki til servódrifstækisins og hjálparvirknisstýritækisins á hverjum hnitaás til að stjórna hreyfingu hvers hluta vélarinnar.
Skref 4. Í hreyfingarferlinu þarf CNC kerfið að greina stöðu hnitásar CNC vélarinnar, stöðu akstursrofa o.s.frv. hvenær sem er og bera það saman við kröfur forritsins til að ákvarða næstu aðgerð þar til hæfur hluti er unninn.
Skref 5. Rekstraraðili getur fylgst með og athugað vinnsluskilyrði og vinnustöðu CNC-vélarinnar hvenær sem er. Ef nauðsyn krefur er nauðsynlegt að aðlaga virkni og vinnsluforrit CNC-vélarinnar til að tryggja örugga og áreiðanlega notkun vélarinnar.
Kartesískt hnitakerfi
Næstum allt sem hægt er að framleiða í hefðbundnum vélum er hægt að framleiða í tölvustýrðum vélum, sem hefur marga kosti. Vélahreyfingarnar sem notaðar eru við framleiðslu vöru eru af tveimur grunngerðum: punkt-til-punkts (beinar hreyfingar) og samfelld braut (mótandi hreyfingar).
Franski stærðfræðingurinn og heimspekingurinn René Descartes fann upp kartesíska eða rétthyrnda hnitakerfið. Með þessu kerfi er hægt að lýsa hvaða punkti sem er með stærðfræðilegum hætti frá hvaða öðrum punkti sem er eftir þremur hornréttum ásum. Þetta hugtak hentar fullkomlega fyrir vélar þar sem smíði þeirra byggist almennt á þremur hreyfingarásum (X, Y, Z) ásamt snúningsás. Á lóðréttri fræsivél er X-ásinn lárétt hreyfing (hægri eða vinstri) borðsins, Y-ásinn er þvershreyfing borðsins (í átt að eða frá súlunni) og Z-ásinn er lóðrétt hreyfing hnésins eða spindilsins. CNC-kerfi reiða sig mjög á notkun rétthyrndra hnita því forritarinn getur staðsett hvern punkt á verki nákvæmlega. Þegar punktar eru staðsettir á vinnustykki eru notaðar tvær beinar skurðlínur, ein lóðrétt og ein lárétt. Þessar línur verða að vera hornréttar hvor á aðra og punkturinn þar sem þær skerast kallast upphafspunktur eða núllpunktur (Mynd 1).
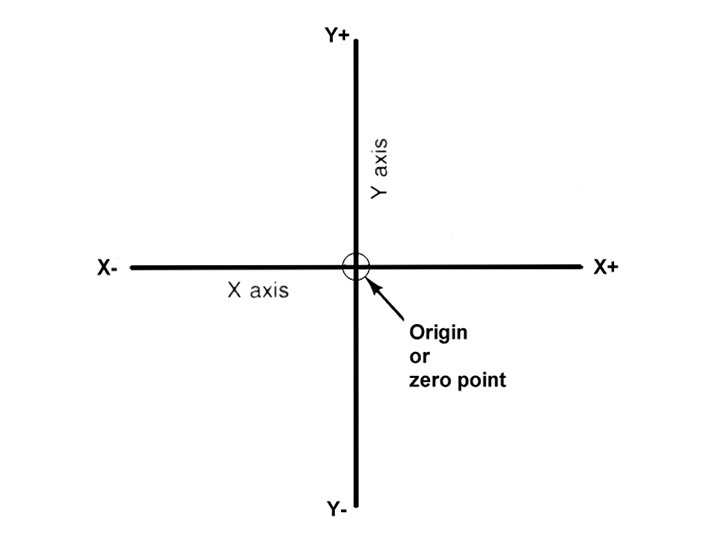
Mynd 1. Skurðpunktur línur mynda rétt horn og ákvarða núllpunktinn.

Mynd 2. Þrívíddarhnitflötur (ásar) sem notaðir eru í CNC.
Þrívíddarhnitflötin eru sýnd á mynd 3. X- og Y-flötin (ásinn) eru lárétt og tákna láréttar hreyfingar vélborðsins. Z-flöturinn eða ásinn táknar lóðrétta hreyfingu verkfærisins. Plúsmerkin (+) og mínusmerkin (-) gefa til kynna stefnuna frá núllpunktinum (upphafinu) eftir hreyfingarásnum. Fjórðungarnir fjórir sem myndast þegar XY-ásinn skerst eru númeraðir rangsælis (Mynd 2). Allar staðsetningar í fjórðungi 4 væru jákvæðar (X+) og jákvæðar (Y+). Í öðrum fjórðungi væru allar staðsetningar neikvæðar X (X-) og jákvæðar (Y+). Í þriðja fjórðungi væru allar staðsetningar neikvæðar X (X-) og neikvæðar (Y-). Í fjórða fjórðungi væru allar staðsetningar jákvæðar X (X+) og neikvæðar Y (Y-).
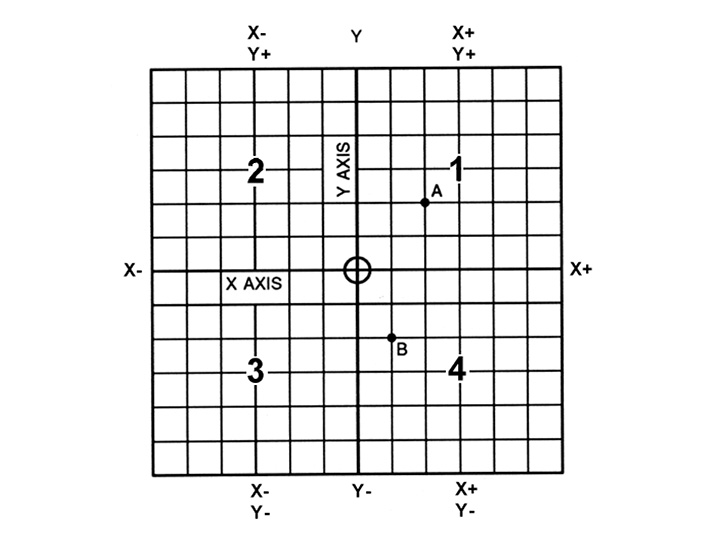
Mynd 3. Fjórðungarnir sem myndast þegar X- og Y-ásarnir skerast eru notaðir til að staðsetja punkta nákvæmlega frá X/Y-núllpunktinum eða upphafspunktinum.
Á mynd 3 væri punktur A 2 einingum hægra megin við Y-ásinn og 2 einingum fyrir ofan X-ásinn. Gerum ráð fyrir að hver eining sé 1.000. Staðsetning punkts A væri X + 2.000 og Y + 2.000. Fyrir punkt B væri staðsetningin X + 1.000 og Y - 2.000. Í CNC forritun er ekki nauðsynlegt að gefa til kynna plús (+) gildi þar sem þau eru gert ráð fyrir. Hins vegar verður að gefa til kynna mínus (-) gildin. Til dæmis yrðu staðsetningar bæði A og B tilgreindar á eftirfarandi hátt:
A X2.000 Y2.000
B X1.000 Y-2.000
Tölvukerfi er tengt við vélina, sem samanstendur af skynjurum og rafdrifum. Forritið stýrir hreyfingum ás vélarinnar.
Hverjar eru algengustu gerðir CNC véla?
Snemma voru vélar hannaðar þannig að notandinn stóð fyrir framan vélina á meðan hann stjórnaði stjórntækjunum. Þessi hönnun er ekki lengur nauðsynleg þar sem í CNC stýrir notandinn ekki lengur hreyfingum vélarverkfærisins. Í hefðbundnum vélarverkfærum fór aðeins um 20 prósent af tímanum í að fjarlægja efni. Með viðbót rafeindastýringa hefur raunverulegur tími sem fer í að fjarlægja málm aukist í 80 prósent og jafnvel meira. Það hefur einnig dregið úr þeim tíma sem þarf til að koma skurðarverkfærinu í hverja vinnslustöðu.
Það eru 10 algengustu gerðir af CNC vélum sem eru til staðar í ýmsum atvinnugreinum.
1. CNC fræsvélar (CNC Mills)
2. CNC-fræsivélar (CNC leiðarar)
3. CNC leysir vélar (Laserskurðarvélar, leysigeislar, leysisuðuvélar)
4. CNC rennibekkir (CNC Rennibekkir)
5. CNC borvélar (CNC borvélar)
6. CNC borvélar
7. CNC kvörnunarvélar (CNC kvörn)
8. Rafmagnsúthleðsluvélar (EDM)
9. CNC plasmaskurðarvélar (CNC Plasma skeri)
10. 3D Prentarar