Laserskurður með ská: V-, Y-, X- og K-skáskurður útskýrður
2026-10-296 mínútna lesturBy Jimmy

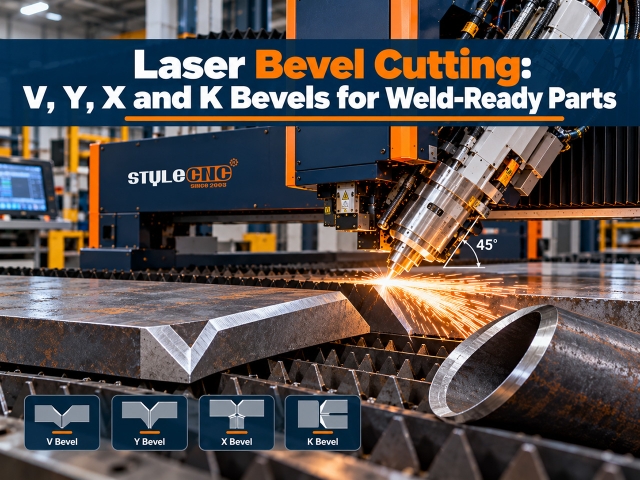
Laserskurður með ská: V-, Y-, X- og K-skáskurður útskýrður

Með leysigeislaskurði hallar hann leysigeislanum, venjulega allt að ±45 gráður, þannig að brún hlutarins er skorin á ská og tilbúin til suðu. 3D Skáhausinn getur framleitt V-, Y-, X- og K-skáskurði í sömu aðgerð og útlínuskurnin, sem fjarlægir það sérstaka slípun eða fræsingarskref sem venjulega er notað við undirbúning suðu. Hann virkar best á plötur allt að u.þ.b. 25 til 40 mm þykkar og á rörendum fyrir rör og burðarvirkjasamskeyti.
Kostnaður á klukkustund með trefjalaserskurði: Raunverulegur rekstrarkostnaður
2026-10-296 mínútna lesturBy Hattie

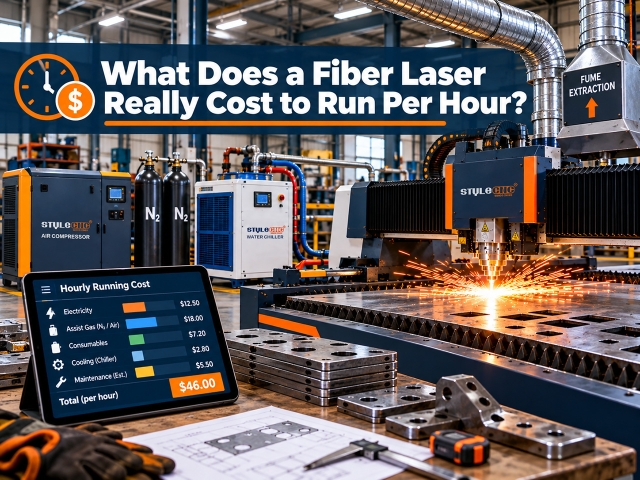
Kostnaður á klukkustund með trefjalaserskurði: Raunverulegur rekstrarkostnaður

Trefjalaserskurðarvél kostar venjulega um það bil $30 til $65 á klukkustund með geisla í gangi, þar með talið rekstraraðili. Án vinnuafls kostar rafmagn, aðstoðargas, rekstrarvörur og viðhald um það bil $6 til $40 á klukkustund eftir því hversu öflugt leysigeislinn er og hversu mikið gas er notað. Rafmagn er oftast minnsta línan. $2 til $7 klukkustund; köfnunarefni og vinnuafl eru þau stærstu.

Hversu mikið á að rukka fyrir leysiskurð á málmi
2026-10-296 mínútna lesturBy Stephen

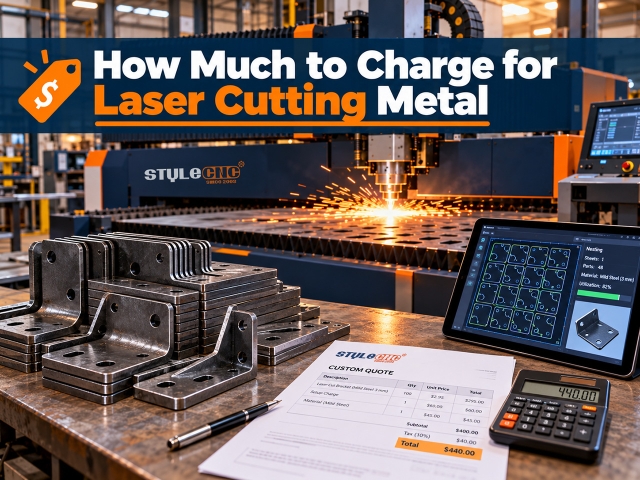
Hversu mikið á að rukka fyrir leysiskurð á málmi

Til að verðleggja málm sem sker með laser, rukkið: (vélatími × verkstæðisverð) + (efniskostnaður × álagning) + uppsetningargjald, með lágmarkspöntunargjaldi sem lágmarki. Byggið verkstæðisverð út frá eigin kostnaði frekar en að afrita samkeppnisaðila: dæmigerð lítil trefjalaserverkstæði nær jafnvægi einhvers staðar í kring. $60 til $70 á vélklukkustund og tilboð $90 eða meira þegar framlegð hefur verið bætt við.

Verð á CNC trérennibekkjum: Einföld, tvöföld og fjögurra ása
2026-10-295 mínútna lesturBy Jimmy

Verð á CNC trérennibekkjum: Einföld, tvöföld og fjögurra ása

Verð á CNC trérennibekkjum er frá um það bil $200 fyrir litlar áhugamannavélar og $1,200 til $3,600 fyrir midi rennibekki til $2,800 til $11,180 fyrir sjálfvirkar ein- og tvíása framleiðsluvélar, með fjórása útskurðarlíkönum í fullri stærð sem ná $13,000. Verðið fylgir ásafjölda, rúmafjölda og sjálfvirkni, og rétta verðbilið fylgir daglegum hlutafjölda þínum.

Hvernig virkar beygjuvél fyrir plötur
2026-10-295 mínútna lesturBy Hattie

Hvernig virkar beygjuvél fyrir plötur

Beygjuvél fyrir plötur mótar flatt málm í hornréttar snið með því að þrýsta kýli í mót eða brjóta plötuna utan um klemmda brún. Í framleiðslu er beygja seinni helmingurinn af skurð-og-beygju vinnuferli: leysigeisli eða plasmavél sker fyrst nákvæmar flatar eyður, síðan mótar beygjuvélin þær í fullunna hluti.

Leiðbeiningar um borðfætur: Fætur í rúmmáli
2026-10-295 mínútna lesturBy Nicole

Leiðbeiningar um borðfætur: Fætur í rúmmáli

Beygjuvél fyrir borðfætur er CNC-viðarrennibekkur sem er hannaður fyrir framleiðslu á húsgagnafætur: hún snýr ferköntuðum harðviðarplötum í samsvarandi keilulaga, sniðlaga eða útskorna fætur eftir teiknuðum útlínum og framleiðir fót á nokkurra mínútna fresti þar sem allir fætur í settinu eru eins. Einfaldar keilur eru keyrðar á einása vélum, sniðlagðar á einum eða tveimur ásum og rifnaðir eða reipsnúnir fætur þurfa fjögurra ása vél með útskurðarspindli.

Hvernig á að nota CNC trérennibekk: Uppsetning og fyrsta skurður
2026-10-295 mínútna lesturBy Christina

Hvernig á að nota CNC trérennibekk: Uppsetning og fyrsta skurður

Til að nota CNC trérennibekk: útbúið beinan, ferkantaðan hráefni sem er örlítið lengra en hlutinn, klemmið hann á milli drifspennunnar og miðju afturstokksins, setjið stöðuga hvíldina undir hvaða mjóan hluta sem er, hlaðið eða teiknið hálfsniðið í stjórntækið, keyrið gróffræsingu til að snúa hráefninu og síðan frágangsfræsingu eftir forritaðri feril. Flest vandamál rekja má til gæða hráefnisins, stuðnings eða ástands blaðsins frekar en forritsins.

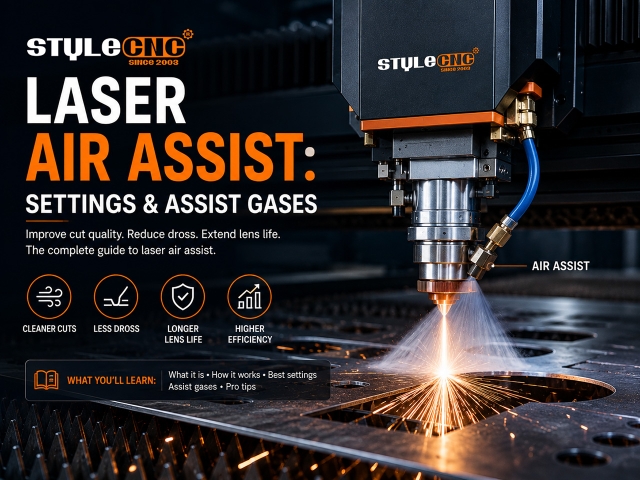
Leiðbeiningar um leysigeislaaðstoð: Hvað það er, stillingar og aðstoðargas
2026-09-075 mínútna lesturBy Carrie

Leiðbeiningar um leysigeislaaðstoð: Hvað það er, stillingar og aðstoðargas

Loftaðstoð ýtir gasstraumi í gegnum leysigeislastútinn á skurðarpunktinn. Það hreinsar reyk og bráðið rusl, verndar linsuna, bælir niður loga og skerpir gæði brúna. Dæmigerður upphafsþrýstingur: 0.2 til 1 bar fyrir leturgröft, 1 til 3 bar fyrir CO2 skurður og 6 til 16 bör fyrir gas til skurðar á trefjamálmum.

Leiðbeiningar um CNC pressubremsu: Vökvakerfi vs. Servo rafmagns
2026-10-296 mínútna lesturBy Stephen

Leiðbeiningar um CNC pressubremsu: Vökvakerfi vs. Servo rafmagns

CNC-pressubremsa beygir plötur með því að þrýsta efri kýli í neðri deyja undir tölvustýringu. Vökvakerfisgerðir henta fyrir þykkar plötur og stórar geymslur, en servórafknúnar gerðir skila meiri nákvæmni og 50 til 70 prósent minni orkunotkun á þunnum plötum. Aðlagaðu drifgerðina að efnisþykkt, þolmörkum hlutans og daglegu beygjumagni.

Leiðbeiningar um CNC trérennibekki: Ásafjöldi og spindlavalkostir
2026-10-296 mínútna lesturBy Jimmy

Leiðbeiningar um CNC trérennibekki: Ásafjöldi og spindlavalkostir

CNC-viðarrennibekkur breytir ferköntuðum eða kringlóttum efnum sjálfkrafa í fullgerða prófíla og teiknar CAD-teikningu í stað handfesta skurðar eða sniðmáts. Fjöldi ása ræður afköstum: ein- og tvíása vélar framleiða kringlóttar spindla hratt, en fjögurra ása vélar með útskurðarspindli bæta við flautum, spíral og yfirborðsskurði í sama ferli.

Þurfa leysigeislavélar loftræstingu? Leiðbeiningar um útsog reyks.
2026-08-265 mínútna lesturBy Evelyn

Þurfa leysigeislavélar loftræstingu? Leiðbeiningar um útsog reyks.

Já. Sérhver leysigeislavinnsla losar fínar agnir og lofttegundir, þannig að loftræsting er skylda, ekki valfrjáls. Annað hvort skal leiða geymslurýmið út í gegnum lokaða leiðslu eða endurræsa í gegnum síaðan gufusog með HEPA og virkum kolefnisstigum. Stærð loftflæðisins frá geymslurýminu: u.þ.b. 150 CFM fyrir borðtölvur og 300 til 500 CFM fyrir skápa. CO2 vélar.

Stillingar fyrir MOPA litlasergröft fyrir ryðfrítt stál
2026-08-245 mínútna lesturBy Charles

Stillingar fyrir MOPA litlasergröft fyrir ryðfrítt stál

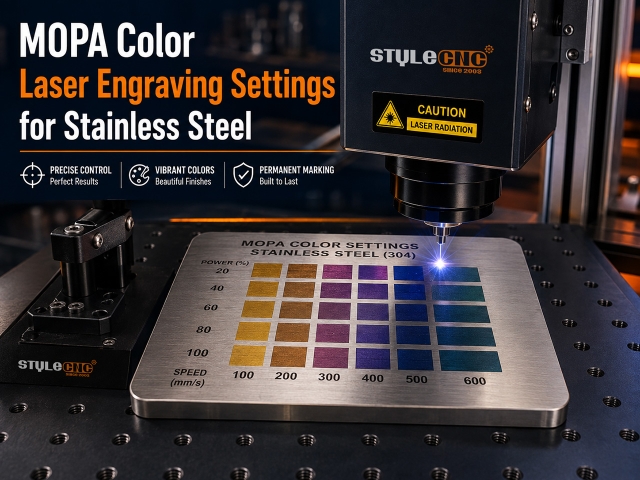
MOPA trefjalasar lita ryðfrítt stál með því að rækta þunna oxíðfilmu sem beygir ljósið í lit. 20W Uppspretta, gull byrjar nálægt 550 mm/s við 230 kHz með stuttum púlsum, en djúpblátt er nálægt 250 mm/s við 80 kHz með löngum púlsum. Nákvæm gildi eru vélsértæk, svo keyrðu fyrst litaprófunarfylki.

Efni sem þú ættir aldrei að laserskera (notaðu þetta í staðinn)
2026-08-216 mínútna lesturBy Charles

Efni sem þú ættir aldrei að laserskera (notaðu þetta í staðinn)

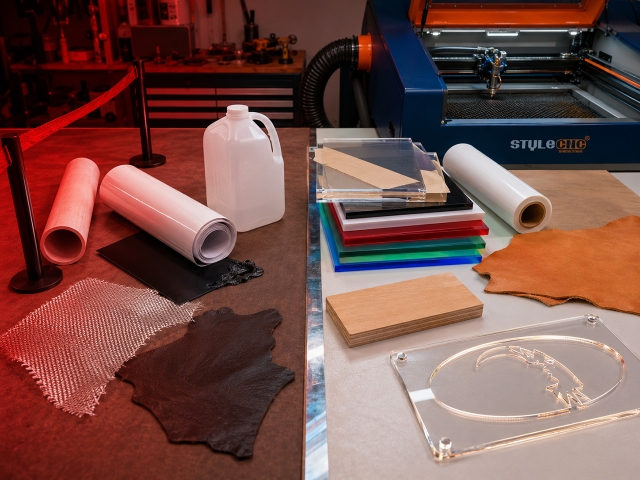
Aldrei skal laserskera: PVC og vínyl (losa klórgas sem verður að saltsýru), ABS (losar vetnissýaníð), HDPE (kviknar í og ​​bráðnar), þykkt pólýkarbónat (mislitast og brennur), PTFE/Teflon (eitruð flúorsambönd), trefjaplast og epoxy-samsett efni (eitrað plastefnisgufa), krómlitað leður (krabbameinsvaldandi krómgufa) og allt óþekkt plast. Örugg skipti eru til fyrir allt, þar á meðal steypt akrýl og jurtalitað leður.

Lasergröftuð duftlökkuð glas: Stillingar og skref
2026-08-215 mínútna lesturBy Stephen

Lasergröftuð duftlökkuð glas: Stillingar og skref

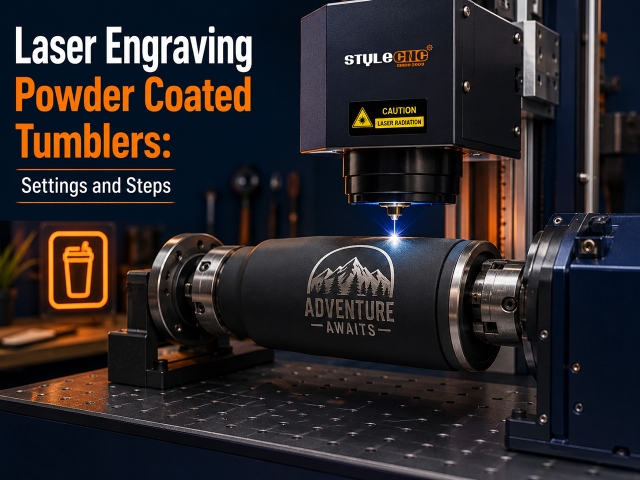
Duftlakkaðar glasskrúfur eru grafnar með því að fjarlægja húðunina til að sýna bjart ryðfrítt efni undir. Upphafspunktar: a 30W ljósleiðari hleypur á 600 til 900 mm/s við 50 til 70 prósent hraða, a 60W CO2 keyrir 300 til 400 mm/s við 20 til 35 prósent, alltaf á snúningsás með fókus stilltan á topp ferilsins.

Laserglæðing vs. leturgröftur á ryðfríu stáli
2026-08-215 mínútna lesturBy Carrie

Laserglæðing vs. leturgröftur á ryðfríu stáli

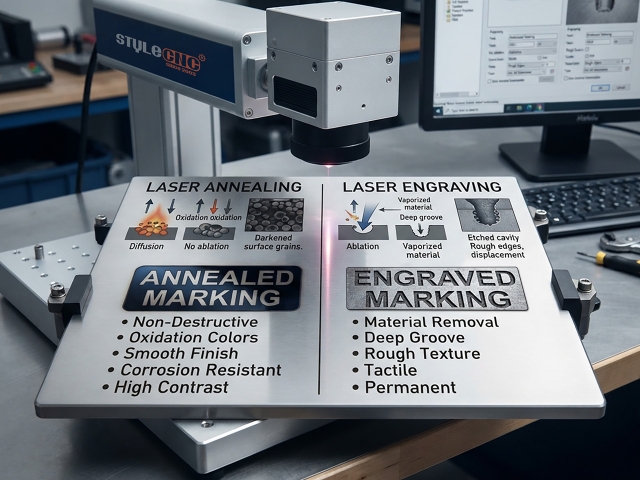
Leysigeislun hitar ryðfrítt stál þar til slétt, dökkt oxíð myndast, fjarlægir ekkert og skilur eftir tæringarþol, á meðan leturgröftur sker mælanlega dýpt og etsun situr á milli. 30W trefjagjafinn, glæðing hefst nálægt 150 mm/s við 50 til 70 prósent, 40 til 60 kHz, með geislanum ófókusaðan 1 til 3 mm.

Tafla yfir hraða- og aflstillingar fyrir leysigeislun eftir efni
2026-08-205 mínútna lesturBy Evelyn

Tafla yfir hraða- og aflstillingar fyrir leysigeislun eftir efni

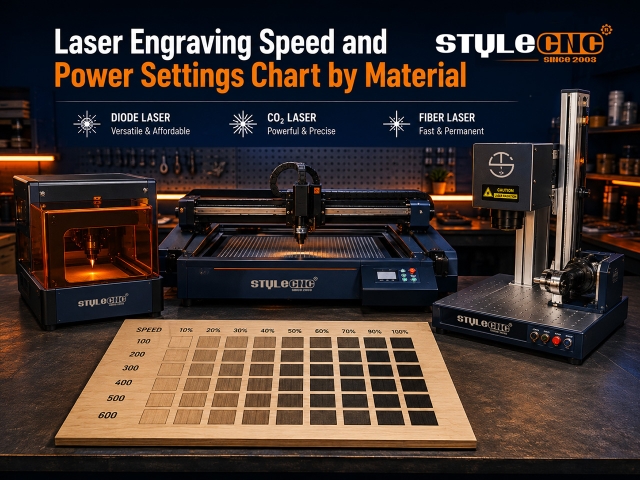
Stillingar á leysigeislun fer eftir gerð leysigeislans, afli og efni. Algeng upphafspunktar: díóðuleysir grafa tré við 3000 til 6000 mm/mín og 40 til 70 prósent afl, CO2 Leysir keyra á 300 til 500 mm/s við 12 til 25 prósent og trefjalasar merkja málm við 300 til 900 mm/s. Staðfestið alltaf gildi með litlu prufukerfi fyrir framleiðslu.

Geturðu laserskorið messing og kopar? Leiðbeiningar um endurskinsmálma
2026-08-185 mínútna lesturBy Jimmy

Geturðu laserskorið messing og kopar? Leiðbeiningar um endurskinsmálma

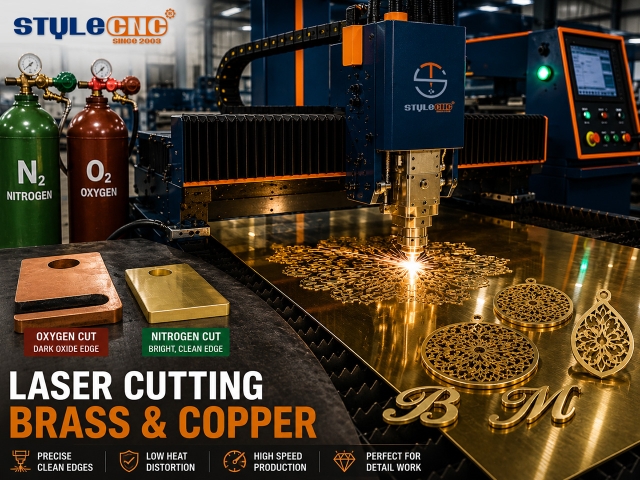
Messingur og kopar eru efst á öllum lista yfir málma sem berjast gegn leysigeislum. Heildstæður kopar endurkastar um það bil 95 prósent af geisla trefjalasera, messing er ekki langt á eftir og báðir höfðu áður viðvaranir í handbókum um leysigeisla. Samt sem áður skartgripastofur skáru messingplötur daglega og teinaverksmiðjur skera kopar í tonnum. Þessi handbók útskýrir hvað breyttist, hvar raunveruleg hætta er, lágmarksafl sem gerir hvort málm hagnýtt og gagnstæða gasstefnu sem aðskilur þá tvo.

Laserskurður á MDF vs. krossviði: Hvor platan er betri?
2026-08-145 mínútna lesturBy Nicole

Laserskurður á MDF vs. krossviði: Hvor platan er betri?

MDF og krossviður eru tvær plötur í hvorri stærð. CO2 Eigandi leysigeisla grípur fyrst og umræðurnar eru fullar af sömu röksemdafærslu um hvor á skilið rúmið. Báðir skera vel með réttum stillingum og báðir hafa bilunarham sem hinn ekki: MDF-kol dökknar og reyksterkar, en krossviður hylur límlínur og holrými sem engin færibreytuskrá getur spáð fyrir um. Þessi handbók útskýrir valið eftir verkefnum, þar sem munurinn á kolum, lími, reyk og stillingum ræður raunverulega úrslitum.

Er óhætt að laserskera galvaniseruðu stáli? Leiðbeiningar um sinkreykingu
2026-08-135 mínútna lesturBy Hattie

Er óhætt að laserskera galvaniseruðu stáli? Leiðbeiningar um sinkreykingu

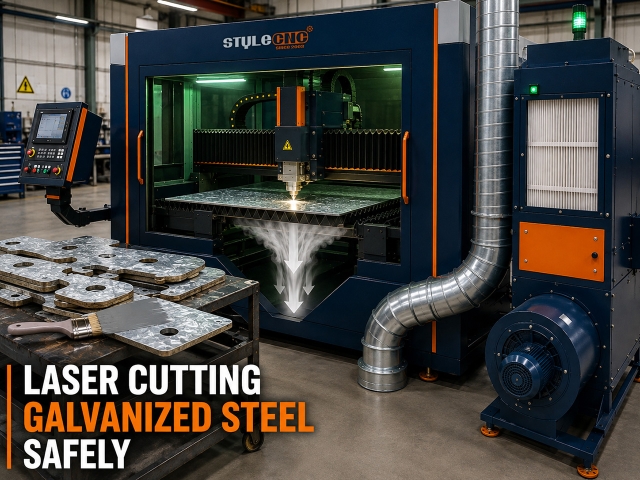
Já, það er öruggt að skera galvaniseruðu stáli með leysi þegar vélin er með rétta útsogs- og síunarbúnað; það er óöruggt án þeirra. Sinkhúðin gufar upp í sinkoxíðgufu sem veldur málmgufuhita við innöndun, þannig að lokaða vél með háflæðisútblásturs- og síukerfi, sem er haldið undir OSHA-mörkunum 5 mg/m3 sinkoxíðs, er afgerandi krafa. Skerið aldrei galvaniseruðu stáli í óloftræstu rými.

Hvað er Billet Aluminum? Leiðbeiningar um CNC vinnslu
2026-08-117 mínútna lesturBy Jimmy

Hvað er Billet Aluminum? Leiðbeiningar um CNC vinnslu

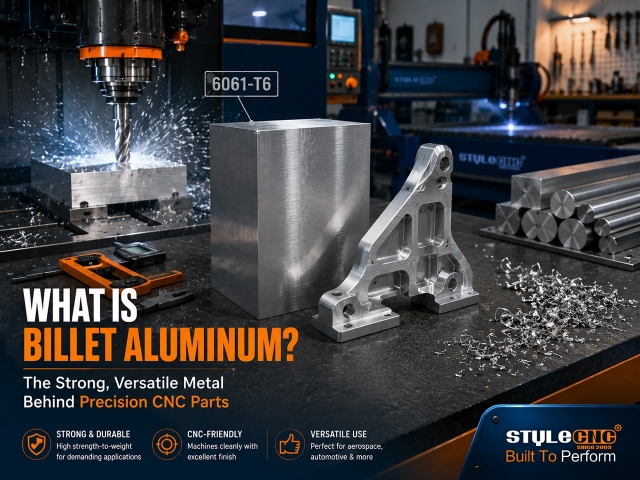
Orðið „billet“ er notað um allt eins og gæðamerki: hjól fyrir billet ál, inntaksgreinar fyrir billet ál, símahulstur fyrir billet ál, allt í einu. Markaðssetning hefur teygt hugtakið svo langt að flestir kaupendur, og margir áhugamannasmiðir, geta ekki sagt nákvæmlega hvað það þýðir. Þessi handbók lagar það. Hún skilgreinir billet ál á móti steyptum og smíðuðum ál, útskýrir hvers vegna vélmenni hafa áhuga, ber saman tvær gæðaflokka sem eru ráðandi í áhugamanna- og atvinnuverkstæðum (6061 og 7075) og fer í gegnum grunnatriði um fóðrun og hraða fyrir skurð á billet ál á fræsivél eða CNC fræsivél sem getur unnið með ál.

  • 1
  • 2
  • 3
  • >
  • Sýnir 218 Atriði á 11 síður