Sjálfvirkar CNC leysivélar: Frá byrjendastigi til fagfólks
Síðast uppfært: 2026-10-28 10:37:25
Á síðustu árum hefur sjálfvirk CNC leysigeislavinnsla notið mikilla vinsælda og hefur breiðst út frá áhugamannaverslunum til lítilla fyrirtækja, skóla og eingöngu iðnaðarframleiðenda. Aukin samkeppni á markaðnum þýðir einnig að það verður erfiðara en nokkru sinni fyrr að velja réttu CNC leysigeislavélina til skurðar, grafningar, merkingar, etsunar, þrifa og suðu. Flestir hafa enga hugmynd um hvar þeir eiga að byrja. STYLECNC vil gjarnan aðstoða þig í gegnum valferlið, ekki með því að leggja til nein sérstök CNC leysibúnað, heldur með því að leiðbeina þér til að taka þína eigin ákvörðun, í samræmi við þarfir þínar og fjárhagsáætlun. Það er margt sem þarf að vita áður en þú getur fundið réttu CNC leysiskurðarvélina, leturgröftarann, merkivélina, etsarann, hreinsitækið og suðuvélina til að stofna eða stækka fyrirtækið þitt. Til að hjálpa þér að fá réttar upplýsingar eru hér nokkur grunnatriði um CNC og leysi sem þú þarft að vita. Þessi handbók mun fjalla um það sem þú þarft að hafa í huga þegar þú ákveður hvaða CNC leysivél er besti búnaðurinn fyrir fyrirtækið þitt.
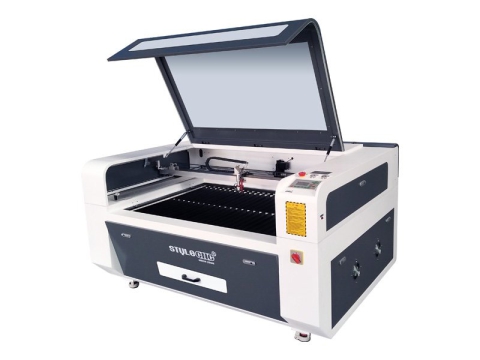
STJ1390
$3,500 - $5,500
Ódýr CO2 Laser leturgröftur 60W, 80W, 100W, 130W, 150W, 180W
Ódýr CO2 leysigeislaskurðarvél með 60W, 80W, 100W, 130W, 150W,180W Orkuvalkostir eru notaðir fyrir tré, efni, leður, gler, akrýl, pappír, plast og stein.
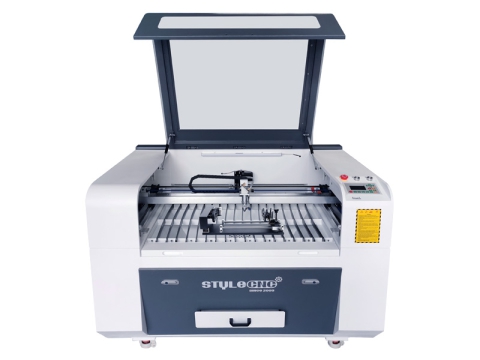
STJ9060
$2,600 - $3,600
Besta litla leysigeislagrafarvélin fyrir byrjendur árið 2026
Besta litla leysigeislagrafarvélin árið 2026 er lítil leysigeislagrafarvél fyrir byrjendur með nettri uppbyggingu sem hentar byrjendum til að grafa og skera handverk, list og gjafir.
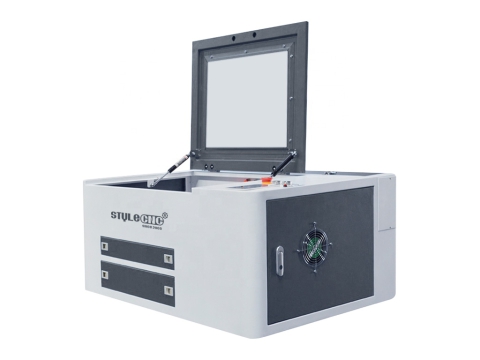
STJ6040
$2,400 - $2,600
Hagkvæm lítil skrifborðslasergröftur
Lítil skrifborðs leysigeislaskurðarvél með 40W/60W CO2 Laserrörið er hagkvæmur áhugamálalaser með nettri hönnun fyrir heimilisnotkun og lítil fyrirtæki.
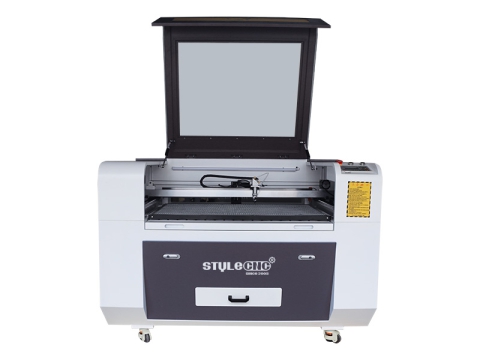
STJ9060
$2,600 - $3,600
2026 Besta einkunn leysir trégrafarvél til sölu
Ertu að leita að bestu trélasergröftunarvélinni til að skera, etsa, grafa tré, krossvið, MDF? Skoðaðu bestu lasertrégrafarann frá árinu 2026 til sölu á kostnaðarverði.
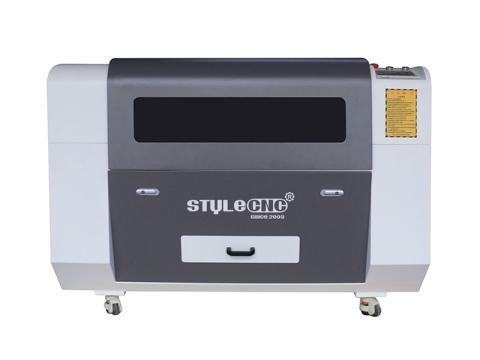
STJ9060
$2,600 - $3,600
Áhugamáls leysigeislagrafari fyrir plast, akrýl, gler, pólýmer
STJ9060 áhugamáls leysigeisla með 2x3 Borðplata til að skera og grafa plast, akrýl, gler, gúmmí, fjölliða, við fyrir áhugamenn, lítil fyrirtæki og heimilisvöruverslanir.

STJ1390-2
$3,800 - $6,500
Ódýr leysigeislagrafari fyrir leður, efni, pappír, gallabuxur
Ódýr leysigeislaskurðari með CO2 Leysirörið er hannað til að skera, etsa og grafa leður, efni, textíl, pappír, pappa, gallabuxur og trefjar.
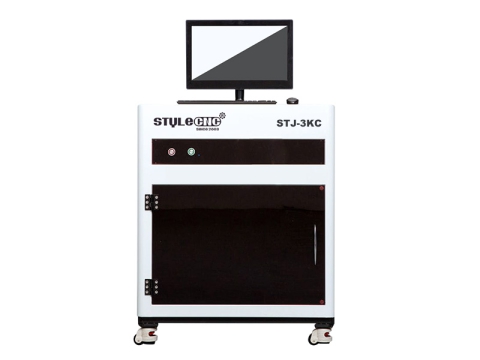
STJ-3KC
$15,000 - $18,000
2026 Best 3D Laser kristal leturgröftur vél til sölu
3D Leysigeislakristalgröftunarvél fyrir neðanjarðar er besti leturgröftunarvélin árið 2026 til að búa til persónulega bubblegram-myndir, gjafir, minjagripi, list, handverk, verðlaun úr kristal og gleri.
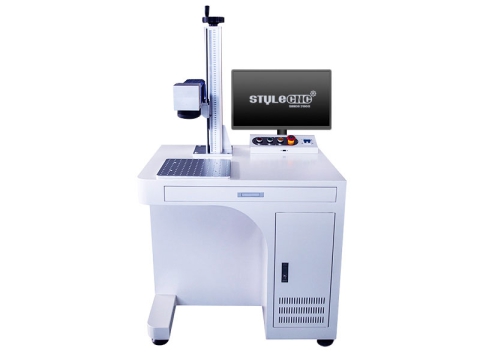
STJ-50F-D
$2,400 - $4,200
50W Trefjarlaser djúpgröftur vél fyrir málm
Laser djúpgröftunarvél með 50W Trefjalasergjafinn er besti málmlasergrafarinn fyrir etsun og merkingar, sem og skurð á þunnum málmum.
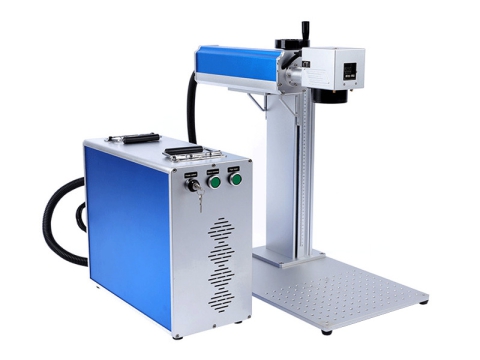
STJ-50F-S
$2,400 - $6,500
Besti leysigeislagrafarinn árið 2026 fyrir byssupunktun og gripáferð
Besta ódýrasta leysigeislagrafarvélin árið 2026 fyrir byssupunktun og gripáferð með IPG trefjalaser rafall fyrir 2D/3D litgröftur eða djúpgröftur á byssur.
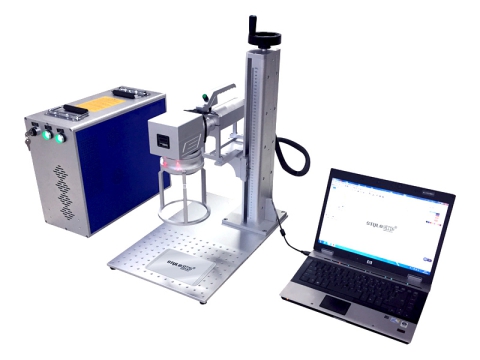
STJ-30F-H
$1,400 - $2,500
Lítil handfesta trefjalasermerkingarvél 20W, 30W, 50W
Lítil handfesta trefjalasermerkingarvél með 20W, 30W, 50W, 100W Power Options er nett og flytjanleg fyrir fína leturgröftun hvar sem er innandyra sem utandyra.
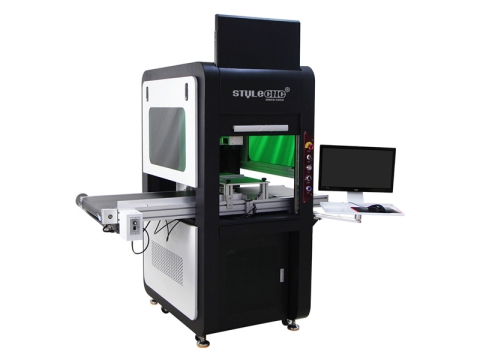
STJ-50F-C
$6,200 - $9,000
Lasermerkingarvél með CCD Sjónræn staðsetningarkerfi
Besta trefjalasermerkingarvélin með CCD Sjónrænt staðsetningarkerfi er notað til fjöldaframleiðslu á lágum kostnaði með fjölbreyttum og flóknum leturgröftum og skurðum.
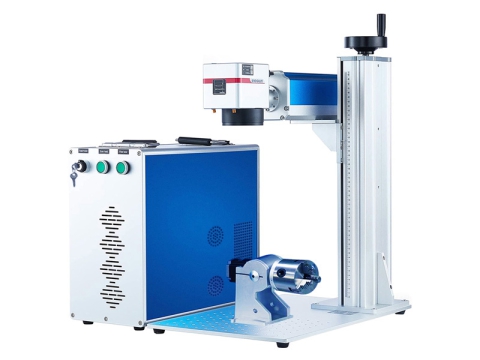
STJ-30FM-S
$2,500 - $5,800
Ódýr trefjalasergröfturvél fyrir litamerkingu
Ódýr trefjalasergrafari fyrir litamerkingar er hannaður til að etsa svart, hvítt, grátt og liti á málma úr ryðfríu stáli, títaníumi og krómi.
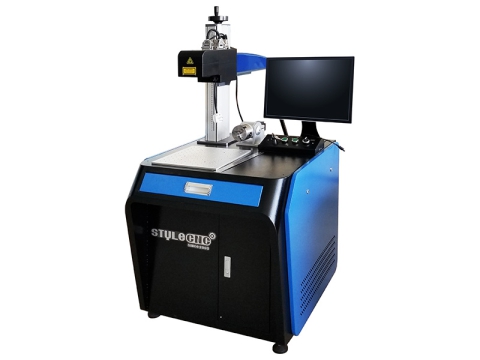
STJ-100FM-3D
$6,800 - $8,800
3D Trefjalasermerkingarvél fyrir málmáferð
3D trefjalasermerkingarvél er 5-ása leysir áferðarkerfi fyrir etsun á 3D bogadregnar málmyfirborð og djúpar leturgröftur og lágmyndir á málmmót.
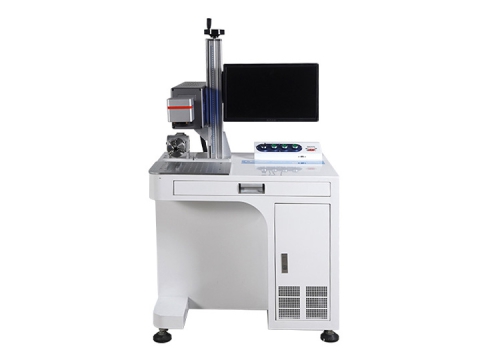
STJ-30C
$4,000 - $6,500
CO2 Lasermerkingarvél fyrir gler, akrýl, plast
2022 best CO2 Lasermerkingarvél er notuð til að grafa plast, akrýl, gler. Nú hagkvæmt CO2 Skrifborðs leysimerkjakerfi til sölu á kostnaðarverði.
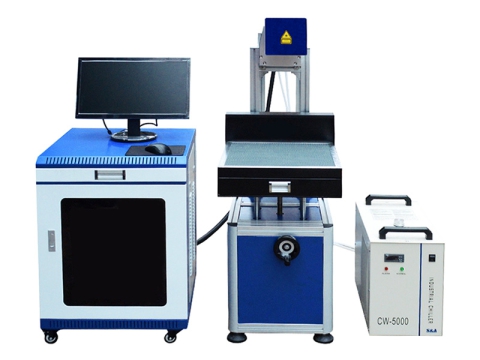
STJ-80C
$4,700 - $5,500
Low Kostnaður CO2 Lasermerkingarvél fyrir leður og efni
Lítill kostnaður CO2 Lasermerkingarvél er notuð til að persónugera leður, efni, gallabuxur, textíl. Nú ódýrt CO2 Lasermerkjakerfi til sölu á kostnaðarverði.
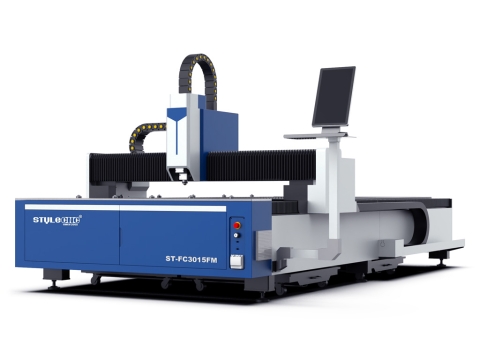
ST-FC3015FM
$15,000 - $43,000
Besti leysigeislaskurðarvélin fyrir plötur til sölu árið 2026 (1500W - 6000W)
Besti leysirskurðarvélin fyrir málmplötur árið 2026 er sjálfvirk CNC leysirskurðarvél í fullri stærð með 1500W til 6000W Rafmagnsvalkostir fyrir varahluti, skilti, list og handverk.
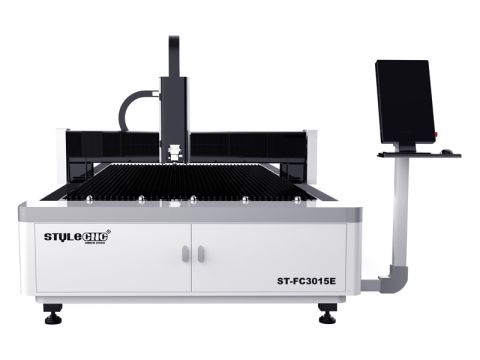
ST-FC3015E
$12,800 - $16,000
2026 Besta einkunn trefjalaser skurðarvél til sölu - 2000W
Vinsælasta og best metna trefjalaserskurðarvélin fyrir málmsmíði er fáanleg á viðráðanlegu verði með aflgjafavalkostum upp á... 1500W, 2000W, 3000W.
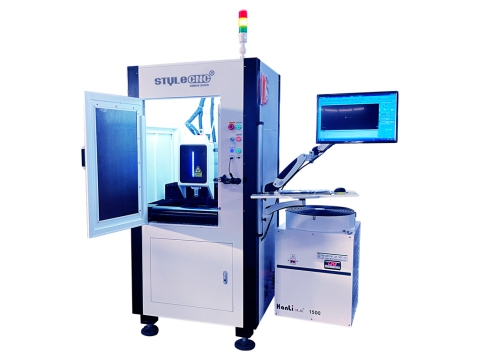
ST-FC3030
$12,200 - $14,500
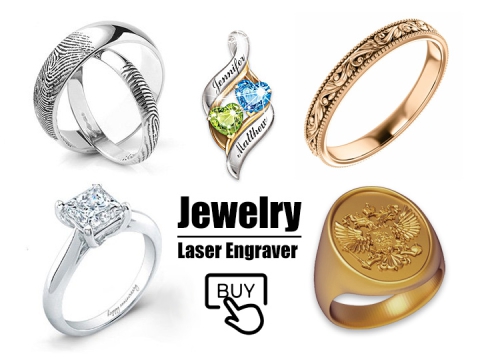
Mini leysigeislaskeri fyrir málmskartgripi fyrir silfur, gull og kopar
Ertu að leita að nákvæmum leysigeislaskurðara til að búa til málmskartgripi úr silfri, gulli, kopar, ryðfríu stáli? Skoðaðu þennan litla, samþjappaða leysigeislaskurðara fyrir skartgripi sem er til sölu.
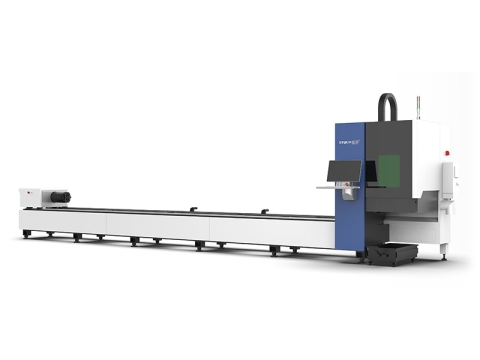
ST-FC6020T
$20,800 - $56,800
2026 Besta einkunn trefjalaser rörskurðarvél til sölu
Besta trefjalaserrörskurðarvélin árið 2026 er sjálfvirk CNC málmpípuskurðarvél sem notuð er til að búa til form og útlínur á ferköntuðum, kringlóttum, rétthyrndum, sporöskjulaga rörum.
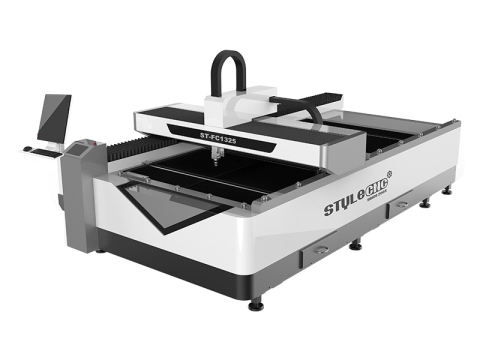
ST-FC1325
$14,000 - $18,500
2026 Ódýr 4x8 Trefjarlaser ryðfríu stáli skeri 1500W
Ódýrast árið 2026 4x8 leysir skurðarvél úr ryðfríu stáli með 1500W trefjalaser getur skorið málma minna en 2mm ál, 3-4 mm ryðfrítt stál, 12mm kolefnisstál.
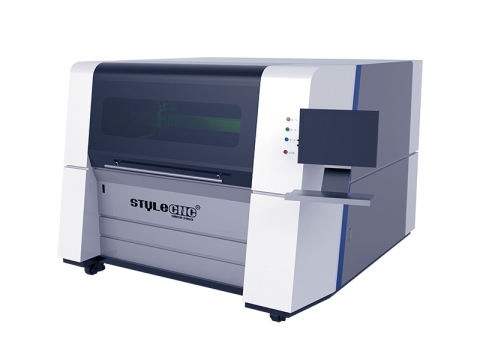
ST-FC1390
$17,000 - $31,000
Lítill málmlaserskurður fyrir byrjendur
ST-FC1390 Lítill málmlaserskeri með trefjalaserrafl er samþjappað trefjalaserskerakerfi fyrir byrjendur og heimilisnotkun í litlum fyrirtækjum.
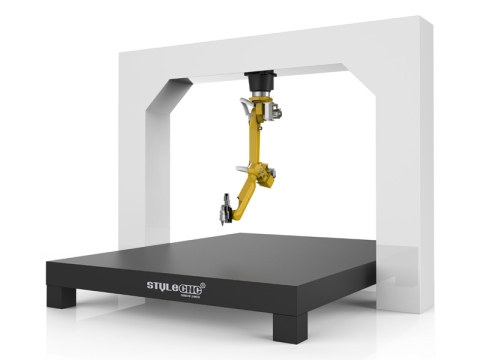
ST-18R
$46,000 - $78,000
Iðnaðar 3D Vélrænn trefjalaserskurðarvél fyrir málm
Iðnaðar 3D Vélrænn trefjalaserskurðarvél með 5 ása vélmenni fyrir 3D bogadregnir málmhlutar, málmrör, bílavarahlutir, eldhúsáhöld, rafeindabúnaður.
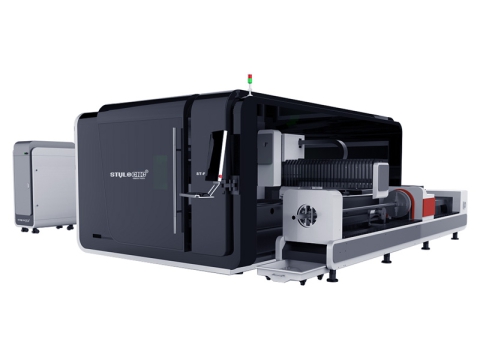
ST-FC3015GAR
$40,000 - $730,000
Tvöfaldur tilgangur 6KW Trefjalaserskurður fyrir málmplötur og rör
Tvíþætt 6000W Trefjalaserskurðarvél til sölu á viðráðanlegu verði með tvöfaldri virkni til að skera málmplötur, málmrör og málmpípur.
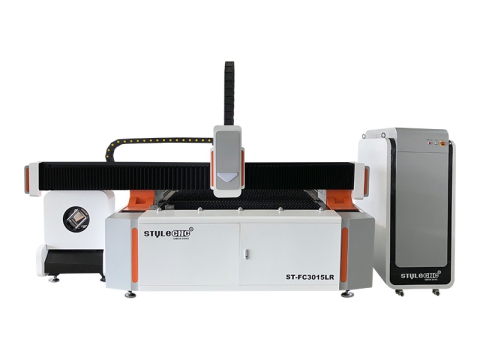
ST-FC3015LR
$19,800 - $46,000
5x10 Iðnaðar trefjar leysir málm skurðarvél til sölu
Affordable 5x10 Iðnaðar trefjalaser málmskurðarvél til sölu á kostnaðarverði til að skera bæði málmplötur og rör allt í einni vél fyrir málmframleiðslu.
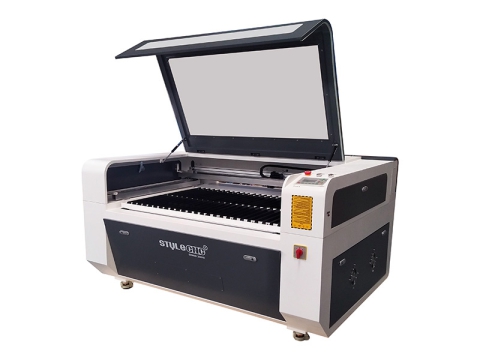
STJ1390
$2,850 - $10,000
2026 Best CO2 Laserskurður fyrir lítil fyrirtæki og heimilisnotkun
2026 best CO2 Laserskurðarinn er hannaður fyrir lítil fyrirtæki, heimilisnotendur og áhugamenn til að grafa og skera tré, pappír, akrýl, plast, gler, leður og efni.
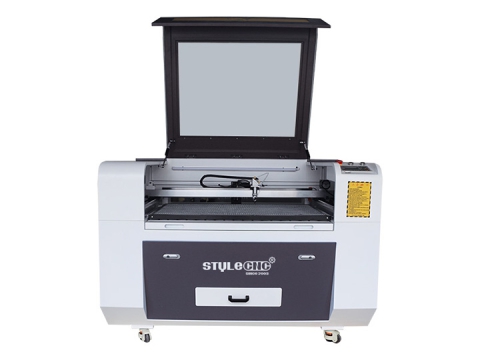
STJ9060
$2,800 - $4,000
Entry Level CO2 Áhugamáls leysirskurðarvél fyrir byrjendur
CO2 Laserskurðarvél fyrir byrjendur er byrjendakerfi fyrir lasergraferingu og skurð með 2x3 Borðsett fyrir áhugamenn, lítil fyrirtæki, heimavinnustofur.
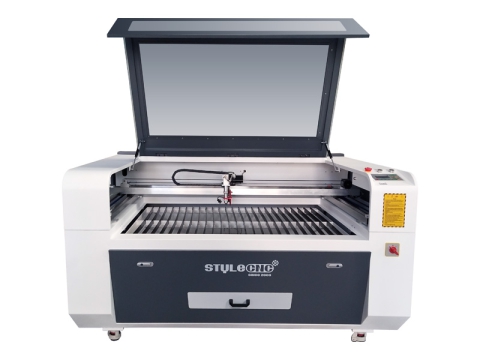
STJ1390
$3,500 - $10,000
100W Laser viðarskurðarvél fyrir trévinnslu
100W Laser viðarskurðarvél er hagkvæm CO2 Leysiskurðarsett fyrir byrjendur og byrjendur til að grafa og skera harðvið, krossvið, MDF og bambus.
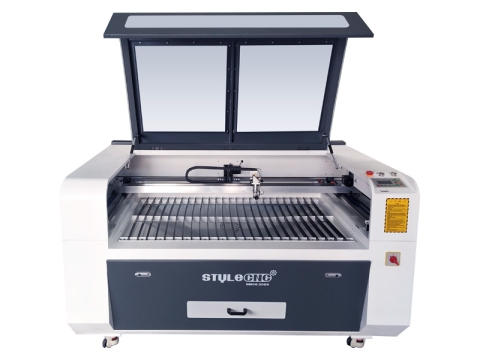
STJ1610
$3,200 - $12,000
Besta akrýl leysiskurðarvélin til sölu árið 2026
Besta akrýl leysir skurðarvélin frá árinu 2026 er notuð til að skera plast, glær og lituð akrýlplötur eins og stafi, tölur, skilti, lógó, mynstur, list og handverk.
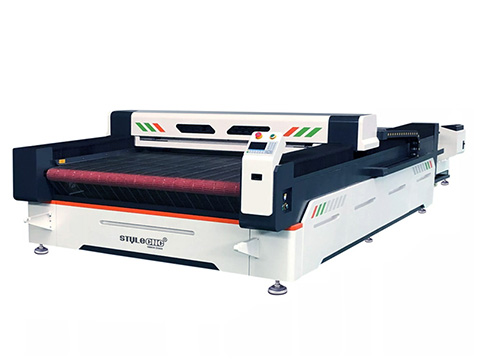
STJ1630A
$9,800 - $10,800
Besta iðnaðarefnis leysiskurðarvélin til sölu árið 2026
Besta iðnaðarefnisleysiskurðarvélin árið 2026 með stóru færibandi og sjálfvirku fóðrunarkerfi fyrir fatnað, flíkur og tísku í viðskiptalegum tilgangi.
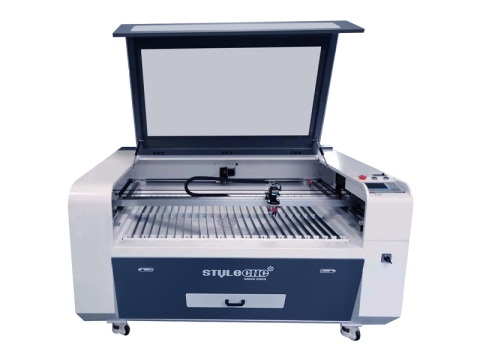
STJ1610-CCD
$4,500 - $12,700
CNC leysirskeri með CCD Sjónrænt greiningarkerfi myndavélar
CNC leysirskeri samþættir CCD Myndavélakerfi fyrir sjónræna greiningu, tilvalið til að búa til flókin útsaumuð merki úr efnum eins og úrvals efni, striga og bómullartwill.
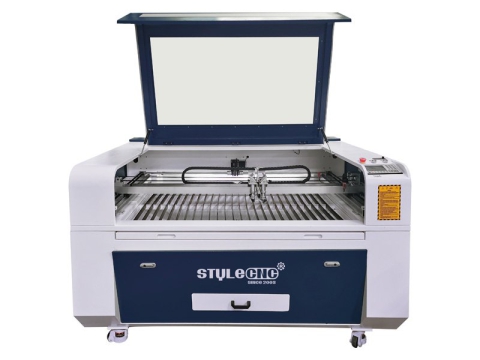
STJ1390-2
$4,200 - $11,000
Tvöfaldur höfuð CO2 Laserskurður fyrir pappír og pappa
Tvöfaldur höfuð CO2 Leysiskerinn er með tveimur leysiskurðarhausum til að skera pappír og pappa til að búa til persónuleg boðskort, kort, uppdrætti og geymslukassa.
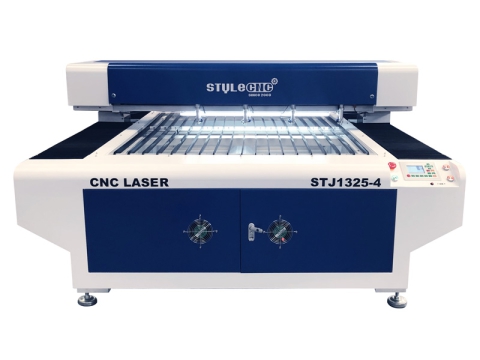
STJ1325-4
$8,400 - $20,000
Söluhæsta árið 2026 4x8 Laserskurður fyrir krossvið og MDF
Besta söluvaran á viðráðanlegu verði árið 2026 4x8 Leysiskurðari með 4 leysihausum getur skorið heila krossviðarplötu og MDF til að búa til mörg verkefni frá 1 upp í 4 í einu.
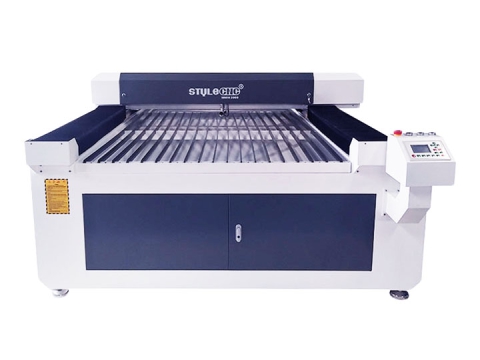
STJ1325
$5,200 - $10,800
Besta iðnaðarlaserfreyðuskurðarvélin til sölu árið 2026
Besta iðnaðarlaserskurðarvélin frá árinu 2026 er notuð til að skera EVA froðu, EPS froðu, XPS froðu, frauðplast, PE froðu, gúmmí til að búa til sérsniðin froðuverkefni og áætlanir.
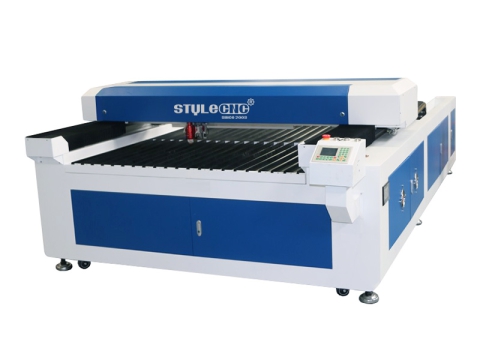
STJ1325M
$6,500 - $13,000
Laserskurðari fyrir málma og málma sem ekki eru úr málmi með 300W CO2 Laser rör
Laserskurðarvél fyrir málma og málmalausa með 300W CO2 Laserrörið er nýhönnuð laserskera fyrir ryðfrítt stál, álfelgur, akrýl, leður, krossvið, MDF, tré.
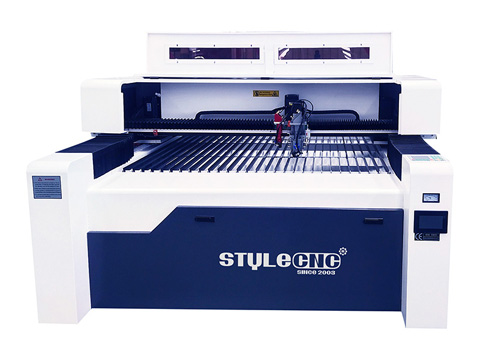
STJ1325M-2
$9,000 - $14,000
Fjölhæfur 4x8 CNC leysigeislaskurðarvél til sölu
4x8 CNC leysigeislaskurðarvél er notuð til að grafa og skera bæði málma - eins og stál, ál, messing - og málma sem ekki eru úr málmi, þar á meðal akrýl og krossviður.
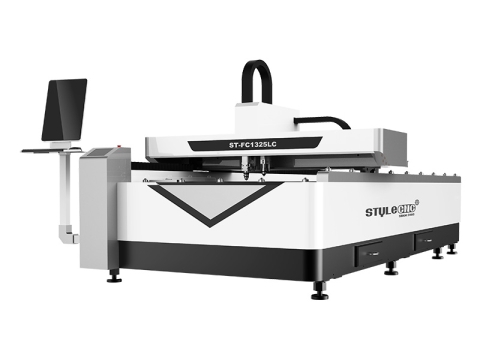
ST-FC1325LC
$15,800 - $20,500
Trefjar og CO2 Samsett leysiskurðarkerfi fyrir málma og málmaleysi
1500W trefjar leysir málm skurðarvél ásamt 150W CO2 Laserskurðarkerfið er blendingur fyrir málm, tré, akrýl, plast, leður og efni.
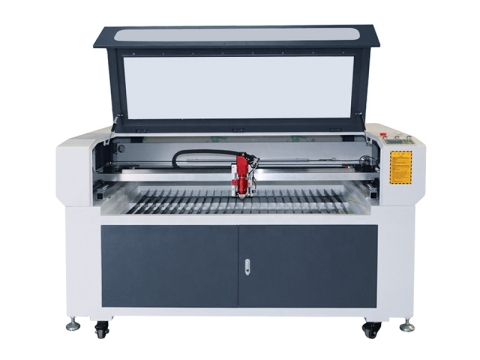
STJ1610M
$7,500 - $12,000
Besta leysiskurðarvélin fyrir málma og málmlausa til sölu árið 2026
Besta blandaða blendinga leysiskurðarvélin 2026 STJ1610M samþykkir CO2 innsiglað leysirör, sem getur skorið þykkari málmleysiefni og málmefni úr 0.5mm allt að 2mm.
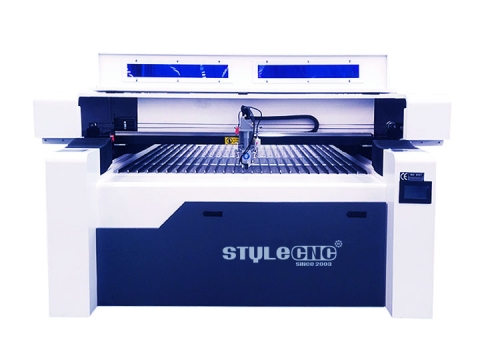
STJ1325M
$8,000 - $12,800
Blönduð CNC leysigeislaskurðarvél fyrir tré og málm
Blönduð CNC leysigeislaskurðarvél er fjölhæf blendingsleysigeisli sem getur grafið og skorið ýmis efni, allt frá málmum eins og tré til málma eins og stáls.
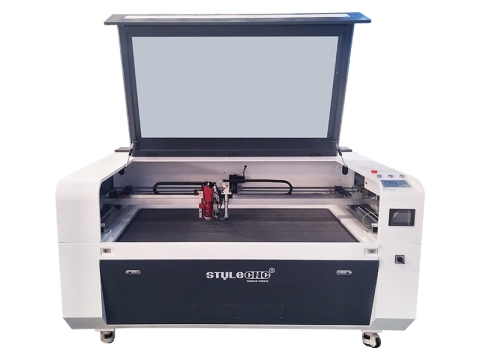
STJ1390M-2
$7,500 - $12,500
Arðbær blandaður CNC leysirskeri blendingur skurðarvél
Arðbær blandaður CNC leysirskeri með blendingsskurði er gagnlegt leysirskurðarkerfi fyrir tré, krossvið, MDF, akrýl og málma í atvinnuskyni.
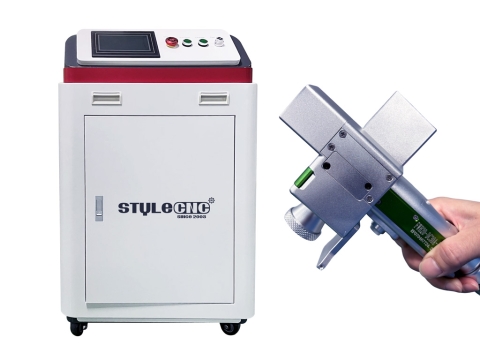
LC3000
$3,800 - $6,000
Besta handfesta trefjalaserhreinsivélin til sölu árið 2026
Besta handfesta trefjaleysirhreinsivélin árið 2026 er handvirk, flytjanleg leysirhreinsir með trefjaleysirum til að fjarlægja ryð, fjarlægja málningu og húðun.
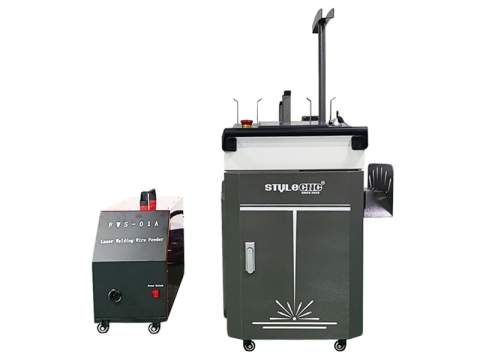
LCW1500
$3,300 - $4,700
3-í-1 handfesta leysisuðu-, hreinsunar- og skurðarvél
3-í-1 leysisuðu-, hreinsi- og skeritæki er flytjanleg allt-í-einu leysigeislavél með handfesta leysigeislabyssu til að skera og suða málm, þrífa ryð, málningu og húðun.

LCW3000
$3,600 - $16,800
Besta flytjanlega handfesta leysisuðuvélin til sölu árið 2026
Besta flytjanlega leysissuðuvélin árið 2026 kemur með 1500W, 2000W, 3000W, 6000W Handfesta trefjalasersuðubyssa fyrir málmsamskeyti á brúnum, rass, T-stykki, hornum og kjöltu.
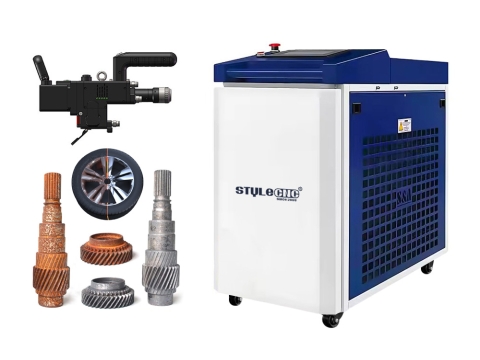
LC6000
$12,500 - $13,500
Besta handfesta leysigeisla ryðeyðingarvélin til sölu árið 2026
Besta handfesta leysigeisla ryðhreinsivélin árið 2026 er flytjanleg leysigeislahreinsir sem notaður er til að fjarlægja ryð af málmum með trefjaleysirkrafti. 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
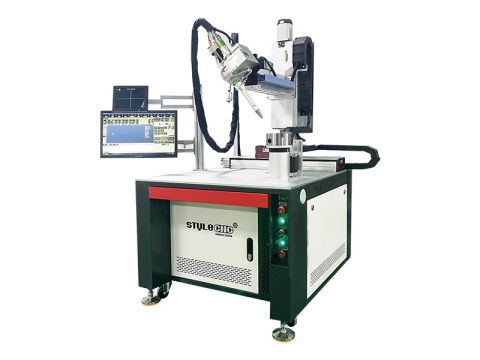
Há-nákvæm sjálfvirk CNC leysis suðuvél til sölu
CNC leysisuðuvél er sjálfvirk leysisuðuvél með trefjaleysigeislasuðukerfi fyrir nákvæmar málmsamskeyti á rass, kjöltu, hornum, teig, brúnum, flans.
LWR3000
$10,800 - $32,000
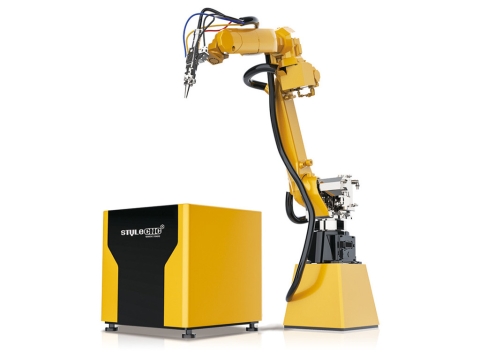
Sjálfvirk snjall 3D Iðnaðar leysisveiðivélmenni til sölu
Finndu og keyptu sjálfvirka 3D Trefjalasersuðuvélmenni á kostnaðarverði með 6-ása iðnaðarvélmennaarm frá vinsælum framleiðendum og vörumerkjum suðuvéla.
Fréttir og greinar sem vekja áhuga þinn
Finndu og keyptu þína fyrstu CNC leysivél
Skilgreining
CNC leysigeislavél er sjálfvirkt framleiðslutæki sem notar trefjar, koltvísýring (CO2), eða útfjólubláa (UV) leysigeisla til að merkja, etsa, grafa og skera bæði málm- og málmlaus efni, suðu málmhluta og fjarlægja óhreinindi, ryð, málningu eða húðun. Búnaðurinn samanstendur af vélarrúmi, stýringu, aflgjafa, leysigeislaframleiðanda, leysiröri, vinnsluhaus, speglum, linsum, vatnskæli, skref- eða servómótorum, loftþjöppu, gashylkjum, loftgeymslutanki, ryksöfnunartæki, loftkælingarsíu og þurrkara, ásamt stuðningshugbúnaði og kerfum. Þessar vélar eru mikið notaðar í ýmsum geirum, þar á meðal iðnaðarframleiðslu, menntun, lítil fyrirtæki, heimaverkstæðum, auglýsingum, listum og handverki, gjöfum, leikföngum, umbúðum, prentun, leðurvinnslu, fatnaði, bílaframleiðslu, hljóðfæraframleiðslu, byggingariðnaði, merkimiðagerð og læknisfræði.
Umsóknir
CNC (tölvustýrð) leysigeislar eru notaðir til að merkja, etsa, grafa, skera, suða og þrífa fjölbreytt úrval af málm- og málmlausum efnum:
MálmefniKolefnisstál, ryðfrítt stál, verkfærastál, fjaðurstál, galvaniserað stál, ál, kopar, gull, silfur, málmblöndur, títan, járn, messing, mangan, króm, nikkel, kóbalt og blý.
Málmlaus efniViður, miðlungsþéttni trefjaplata (MDF), krossviður, spónaplata, akrýl, plast, pólýmetýlmetakrýlat (PMMA), leður, efni, pappi, pappír, gúmmí, Depron-froða, EPM, Gator-froða, pólýester (PES), pólýetýlen (PE), pólýúretan (PUR), neopren, vefnaðarvörur, bambus, fílabein, kolefnistrefjar, pólývínýlklóríð (PVC), pólývínýlbútýral (PVB), pólýtetraflúoretýlen (PTFE/Teflon) og beryllíumoxíð, sem og öll efni sem innihalda halógena (klór, flúor, joð, astatín eða bróm), fenólplastefni eða epoxyplastefni.
Tegundir
CNC leysigeislar eru flokkaðir í skurðar-, leturgröftar-, merkingar-, hreinsi- og suðuvélar.
Skerið inniheldur trefjar, CO2 og blendingar leysirskerar,
Leturgröftur innihalda trefjar, UV og CO2 leysigeislagrafari.
Merkiefni innihalda trefjar, CO2 og UV leysir merkingarvél.
Suðuvélar eru meðal annars handsuðuvélar og sjálfvirkar leysissuðuvélar.
Tæknilegar breytur - Upplýsingar
| Brand | STYLECNC |
| Laser máttur | 20W - 60000W |
| Laser bylgjulengd | 10.6 μm, 1064 nm, 355 nm |
| Laser tegund | Trefjar, CO2 og UV leysir |
| Hæfileiki | Skurður, leturgröftur, etsun, merking, hreinsun, suðu |
| Verðbil | $2,400 - $260,000 |
Kostnaður og verð
Kostnaðaruppbygging CNC-leysivéla inniheldur ýmsa íhluti (eins og CNC-stýringar, aflgjafa, leysirafala, leysihausa, leysirör, linsur, spegla, vélgrindur, vatnskælara, skrefmótora eða servómótora, ryksöfnunarkerfi, loftþjöppur, gashylki, loftgeymslutanka, loftkælingarsíur og þurrkara), svo og hugbúnað og stjórnkerfi, flutningskostnað, skatta, tollgjöld og þjónustu og tæknilega aðstoð.
Verðbilið fyrir CNC leysiskurðarvélar er á milli $2,600 og $300,000; CNC leysigeislavélar eru frá $2,400 upp í $70,000; CNC leysimerkjavélar kosta á milli $3,000 og $70,000; og CNC leysisuðuvélar eru á bilinu frá $16,800 til $28,000. Á heildina litið er gert ráð fyrir að meðalkostnaður við kaup á CNC leysibúnaði verði um það bil árið 2026. $6, 000.
Kostir og kostir
Sem nútíma tækniframfarir beina CNC (tölvustýrð) leysigeislavinnsluvélar (Computer Numerical Control) orkuþéttum leysigeisla á vinnustykki. Þetta veldur staðbundinni upphitun og bráðnun, en eftir það blæs háþrýstigas burt bráðna efnið - sem gerir kleift að skera (móta eða móta) eða grafa (á texta og mynstrum) nákvæmlega.
• Er með þrönga skurðbreidd, mikla nákvæmni og framúrskarandi yfirborðsáferð, sem útrýmir þörfinni fyrir aukavinnslu.
• Bjóðar upp á mikla sjálfvirkni og styður fullkomlega lokaða notkun; það er hreint, hljóðlátt og bætir vinnuumhverfi rekstraraðila verulega.
• Lækkar vinnslukostnað. Þó að upphafleg fjárfesting í búnaði sé umtalsverð, lækkar kostnaðurinn á hverja einingu verulega með samfelldri, stórfelldri framleiðslu.
• Notar snertilausa vinnsluaðferð með litlum tregðu, sem leiðir til mikils vinnsluhraða. Þegar það er samþætt við CAD/CAM hugbúnað í gegnum CNC kerfi býður það upp á þægilegan, tímasparandi rekstur og einstaka heildarhagkvæmni.
• Há orkuþéttleiki leysigeislans getur brætt hvaða málm sem er, sem gerir hann sérstaklega áhrifaríkan til að vinna úr krefjandi efnum - svo sem þeim sem eru með mikla hörku, mikla brothættni eða há bræðslumark.
• Einkennist af stuttum víxlverkunartíma og litlu hitaáhrifasvæði (HAZ), sem lágmarkar varmaaflögun og innri spennu. Þar að auki, þar sem þetta er óvélræn snertiferli, helst vinnustykkið laust við vélrænt álag, sem gerir það tilvalið fyrir nákvæma vinnslu.
• Sem tölvustýrt kerfi gerir CNC leysigeislatækni kleift að stilla og breyta sveigjanlega. Þetta gerir hana mjög hentuga fyrir sérsniðna framleiðslu - sérstaklega fyrir plötumálmhluta með flóknum útlínum og lögun. Í tilfellum þar sem framleiðslulotur eru breytilegar eða líftími vöru stuttur er hefðbundin mótframleiðsla oft hvorki hagkvæm né tímasparandi; í slíkum tilfellum býður leysigeislaskurður og leturgröftur upp á greinilegan kost.
CNC leysigeislavél er ekki bara neysluvara, heldur öflugt tæki til auðsöfnunar. Þar sem aðaltilgangurinn með því að eignast slíkan búnað er að auka framleiðslugetu, auka skilvirkni, lækka kostnað og efla tæknilega getu, er afar mikilvægt að velja rétta vélina.
Hvernig skal nota?
Skref 1. Ákvarðið framleiðsluáætlun út frá framleiðsluáætluninni og dreifið vinnsluteikningunum til rekstrarteymisins.
Skref 2. Teiknarar greina teikningarnar samkvæmt áætlun og nota CAD hugbúnað til að búa til nauðsynlegar tæknilegar teikningar.
3. skref. Gæðaeftirlitsmaður staðfestir nákvæmni teikninga sem teiknararnir hafa útbúið.
Skref 4. Framleiðslustjóri reiknar út áætlaðan lokatíma út frá stafrænum teikningum og undirbýr nauðsynleg efni og hjálpargas til skurðar.
Skref 5. Forritarar nota sérhæfðan hugbúnað til að búa til NC (tölulega stýringu) vinnsluforritaskrár.
Skref 6. Yfirmaður gefur út verkefnafyrirmæli til rekstraraðila búnaðarins (verkefnafyrirmælin innihalda: heiti forrits, efnistegund, efnisþykkt, hámarksvíddir vinnustykkisins og nauðsynlegt magn).
Skref 7. Framkvæmið prufuskurð á fyrsta stykkinu og sendið það til gæðaeftirlitsmanns til staðfestingar. Þegar staðfest hefur verið að mál séu innan forskrifta skal geyma fyrsta stykkið.
Skref 8. Hefja hópvinnslu.
Skref 9. Úthlutaðu auðkennisnúmerum til fullunninna vinnuhluta.
Varúðarráðstafanir
Varúðarráðstafanir við gangsetningu
• Skoðið vinnuborðið og athugið hvort einhverjar hindranir séu sem gætu komið í veg fyrir að X-, Y- og Z-ásarnir fari aftur í upphafsstöðu sína (núllstöðu). Ef einhverjar slíkar hindranir finnast skal fjarlægja þær.
• Undirbúið nauðsynleg lofttegundir fyrir skurð og stillið þrýsting þeirra á viðeigandi stig. Til dæmis ætti súrefnisþrýstingur fyrir skurð að vera stilltur á 0.4–0.5 MPa og köfnunarefnisþrýstingur á 1.8–2.2 MPa. (Athugið: Þrýstingurinn ætti að vera stilltur út frá þykkt efnisins sem verið er að skera — notið lægri þrýsting fyrir þunnar plötur og hærri þrýsting fyrir þykkar plötur.)
• Opnið tæmingarlokann á geymslutanki loftþjöppunnar til að fjarlægja uppsafnað vatn og óhreinindi, lokið síðan lokanum og ræsið loftþjöppuna. (Hleðslu- og losunarþrýstingur loftþjöppunnar ætti að vera stilltur á 0.8 MPa og 1 MPa, talið í sömu röð.)
• Kveiktu á spennujafnaranum (stilltu útgangsspennuna á milli 380 V og 400 V).
• Kveikið á loftþurrkaranum (sem kælir og þurrkar gasið sem loftþjöppan framleiðir áður en það er sent í speglana).
• Kveikið á vatnskælinum, gangið úr skugga um að vatnsborð og þrýstingur séu innan eðlilegra marka og virkjað kælivatnið og vatnsból við umhverfishita. Kælivatnsþrýstingurinn ætti að vera stilltur á um það bil 0.5 MPa, með efri hitastigsmörkum 20°C. Vatnsþrýstingurinn við umhverfishita ætti að vera um það bil 0.3 MPa, með efri hitastigsmörkum 30°C á sumrin og 25°C á öðrum árstíðum.
• Gangið úr skugga um að þrýstingurinn fyrir hágæða köfnunarefni (hreinleiki ≥99.999%), hágæða koltvísýring (hreinleiki ≥99.999%) og hágæða helíum (hreinleiki ≥99.999%) sé allur yfir 0.4 MPa.
• Kveiktu á leysigeislagjafanum.
• Kveikið á tækinu og skráið ykkur inn í stjórnkerfið (lykilorð: "notandi"). Sleppið neyðarstöðvunarhnappinum og hreinsið allar viðvaranir. Framkvæmið aðferðina "fara aftur í viðmiðunarpunkt" (heimkoma/NÚLLSTILLING). Virkjið CLC hnappinn og ýtið síðan á ræsihnappinn (LASER ON). Þegar "HV READY" birtist á stjórnborði rafmagnstækisins er hægt að ýta á "HV ON" hnappinn á CNC stjórnborðinu.
• Sláðu inn nauðsynlegt vinnsluforrit í CNC kerfið samkvæmt framleiðsluáætlun og haltu áfram með vinnsluferlið.
Varúðarráðstafanir við lokun
• Færið X-, Y- og Z-ásana aftur í viðmiðunarpunkta sína.
• Slökktu á háspennurofanum (HV ON).
• Slökktu á tækinu (LASER SLÖKKT).
• Ýtið á neyðarstöðvunarhnappinn til að slökkva á CNC-skjánum. (Ekki þvinga rafmagnsslit á CNC-skjánum; óviðeigandi slökkvun getur leitt til taps á kerfisgögnum.)
• Aftengdu aflgjafann við rafmagnsstjórnskáp vélarinnar.
• Stöðvið kælikerfið og aftengið aflgjafann.
• Aftengdu aflgjafann að rafmagnsstjórnskápnum.
• Stöðvið loftþjöppuna og aftengið hana með aflgjafanum.
• Stöðvið þéttiefnið og aftengið aflgjafann.
• Lokaðu öllum hjálpargaslokum.
• Hreinsið CNC leysigeislavélina.
Varúðarráðstafanir meðan á notkun stendur
• Komið í veg fyrir myndun sora við götun (með því að nota hlífðarlinsu).
• Þegar skorið er í efni eins og ryðfrítt stál, galvaniseruð plötur eða ál getur auðveldlega myndast sori og mengað fókuslinsuna. Til að forðast slík vandamál af völdum rangra stillinga skal fylgja eftirfarandi leiðbeiningum:
• Stillið gatunarstærðina h8 á 2–5 mm; aukið þessa stærð h8 fyrir þykkari efni.
• Fyrir efni sem eru 2.5 mm þykk eða meira skal virkja virknina „skera lítil göt eftir götun“ og stilla radíus lítilla gata á 0.5–1 mm.
• Fyrir ryðfrítt stál sem er 3 mm þykkt eða minna verður að nota köfnunarefni til götunar.
• Fyrir ryðfrítt stál sem er þykkara en 3 mm má nota annað hvort köfnunarefni eða súrefni til götunar.
• Fyrir ál- eða galvaniseruðu plötur verður að nota súrefni til að stinga í.
• Þegar súrefni er notað við götun skal virkja virknina „bíða eftir súrefnis-/niturrofa“ og stilla skiptitímann á 1–3 sekúndur.
• Fylgist vel með efninu til að kanna hvort það aflagast meðan á skurðarferlinu stendur. Ef platan aflagast eða titrar (skoppast) skal fletja hana út áður en skorið er til að koma í veg fyrir ófullkomna skurði eða myndun sora vegna slíkrar hreyfingar.
Persónuleg öryggisráð
• Greinið eðli efnisins sem á að skera, ákvarðið hvort það muni losa eitraðar lofttegundir við skurðarferlið og tryggið að fullnægjandi reyksogskerfi sé til staðar. (Athugið: Starfsmenn verða að nota hlífðarbúnað.)
• Fylgið vandlega leiðbeiningunum sem gefnar eru í notkunarhandbók búnaðarins.
Öryggisráðleggingar um vinnslu
• Áður en vinnsluaðgerðir hefjast skal hafa eftirfarandi í huga: staðfesta eiginleika efnisins sem á að skera, skilja hvernig það endurkastar leysigeislanum og tryggja að það hafi nægilega ljósgleypni til að koma í veg fyrir að endurkastað ljós skemmi leysigeislann.
• Gætið varúðarráðstafana gegn rafmagnshættu og hugsanlegum meiðslum af völdum leysigeisla meðan á notkun stendur.
Rafmagnsöryggi
Búnaðurinn er knúinn af 390–400V riðstraumi, sem er stillt upp í háspennu upp í 10kV með háspennuspennubreyti til að veita nauðsynlega örvunarorku.
• Ekki opna rafmagnsskápinn eða hlífðarhurðir leysigeislans á meðan tækið er í gangi, þar sem það getur valdið raflosti.
• Jafnvel eftir að slökkt hefur verið á búnaðinum skal ekki opna rafmagnsskápinn eða hlífðarhurðir leysigeislans (sérstaklega aftari hurðina á rafmagnsskápnum).
• Þetta er vegna þess að leifar af rafhleðslu geta enn verið til staðar í leysigeislakerfinu, sem gæti auðveldlega valdið meiðslum á starfsfólki.
Öryggi leysir
Leysigeisli er tegund af ósýnilegu ljósi með mikilli aflþéttleika sem getur valdið brunasárum og geislunartengdum meiðslum á mannslíkamanum. Þegar þú notar leysigeisla skaltu ekki standa í geislaleiðinni, þar sem það getur valdið brunasárum; horfðu aldrei beint í leysigeislann, þar sem það getur valdið meiðslum. Mælt er með að nota hlífðargleraugu við notkun tækisins.
Varúðarráðstafanir við fókuseringu linsa
Gætið þess að fókuslinsan sé hrein og þrífið hana reglulega. Ef einhver frávik í ljósleiðinni eru greind verður að stilla hana mánaðarlega. Ennfremur skal framkvæma reglubundið viðhald á búnaðinum í samræmi við kröfur sem fram koma í notendahandbókinni til að tryggja að hann haldist alltaf í bestu mögulegu rekstrarstöðu.
Varúðarráðstafanir fyrir kaldþurrku
• Hitastig innandyra má ekki fara yfir 35°C.
• Tappið frárennsli daglega.
• Hreinsið loftopin einu sinni í viku (með loftbyssu).
• Hreinsið síurnar einu sinni í mánuði (með mjúkum bursta og sápuvatni).
Viðhald og bilanaleit
Daglegt viðhald véla
• Skoðið ytri ljósleiðina á 1 til 2 mánaða fresti. Ef koparspeglarnir eru mengaðir skal þrífa þá tafarlaust (samkvæmt stöðluðum verklagsreglum). Eftir hreinsun verður að endurstilla ytri ljósleiðina; ekki hreyfa neina íhluti þegar þeir eru réttir upp.
• Smyrjið og viðhaldið leiðarskrúfunum og línulegu leiðslunum á 2 vikna til 1 mánaða fresti.
• Hreinsið allt yfirborð vélarinnar einu sinni í viku.
• Fjarlægið ryk af ofni kælisins einu sinni í viku (þið getið notað loftstraum til að blása í gegnum ofninn). Athugið vatnsborðið í kælinum mánaðarlega og bætið við eftir þörfum (gætið þess að vatnið sem notað er sé eins hreint og mögulegt er).
• Skoðið síu kæliþurrkunnar á 2 til 3 mánaða fresti og hreinsið síuhlutann (með áfengi). Þrýstið varlega við þrif; ef olíukennd leifar eru til staðar skal nota bensín til að þrífa þær. Skiptið um síuhlutann ef hann er skemmdur.
• Hreinsið leiðarsteina vinnuborðsins og lyftipallsins einu sinni í mánuði.
• Athugið kælinn mánaðarlega. Ef vatnsborðið er lágt skal bæta við vatni. Skipta skal um hreint vatn á tveggja mánaða fresti og eimað vatn á sex mánaða fresti. Ef vatnsgæðin virðast léleg við skoðun skal skipta um það strax.
• Þegar skorið er kolefnisstál sem er þykkara en 9.6 mm eða ryðfrítt stál sem er þykkara en 5 mm er mælt með því að nota linsu með langri brennivídd til að vernda linsuna betur.
• Hreinsið linsuna alltaf eftir að hafa skorið ryðfrítt stál, tré, gúmmí, lífrænt gler (akrýl) eða kvars.
• Á sumrin, þegar hitastig er hátt, geta Z-ásinn og húsið hans orðið örlítið heitt við langvarandi notkun CNC-leysibúnaðarins; þetta er eðlilegt. Hins vegar, ef hitastigið verður of hátt - svo heitt viðkomu - er það óeðlilegt. Í slíkum tilfellum skal athuga eftirfarandi:
- Gakktu úr skugga um að stjórnrofinn fyrir ytri ljósleiðina á kælinum sé kveikt.
- Staðfestið að ljósleið Z-ássins sé rétt samstillt.
- Athugið hvort yfirborð fókuslinsunnar sé verulegt tjón (t.d. hvort fjölmargir blettir séu á yfirborðinu).
- Gakktu úr skugga um að Z-ásinn sé staðsettur lóðrétt. - Athugaðu hvort koparspeglarnir tveir sem staðsettir eru nálægt Y-ásnum séu hreinir. Öll ofangreind vandamál geta valdið því að Z-ásinn og húsið hans hitni; vinsamlegast vertu varkár við síðari aðgerðir.
- Eftir að gasblöndunni hefur verið skipt út skal ganga úr skugga um að gasblöndunarventillinn sé hert vel og loka síðan hlífinni varlega.
• Fylgið alltaf réttum verklagsreglum. Þegar skipunin „TAKUR TIL BAKA“ og síðan „HRINGA START“ eða „SETJA TIL AÐ SKERJA“ og síðan „HRINGA START“ er framkvæmd skal fylgjast vel með skjá forritsins. Hefjið aldrei hraða hreyfingu á meðan skurðarhausinn er að lækka (það er mikil hætta á árekstri).
• Eftirfarandi aðstæður geta leitt til tíðra „götunarsprungna“ (sem geta skemmt linsurnar):
- Óstöðugir leysigeislar, hugsanlega af völdum sveiflna í rekstrarspennu eða annarra þátta.
- Röng stilling á ljósleiðinni.
- Óviðeigandi stillingar á götunarbreytum.
• Hreinsið reglulega að innanverðu í Z-ásnum með bómullarpinna eða gleypnum bómull vættum með smávegis af asetoni.
Daglegt viðhald á CNC leysi
Til að tryggja að CNC leysigeisli nái og viðheldur bestu mögulegu afköstum verður hann að vera búinn viðeigandi rekstrarumhverfi, sérstaklega umhverfi sem uppfyllir allar kröfur varðandi vatns-, gas- og rafmagnsveitu.
Helsta hlutverk kælivatnsins er að dreifa hita sem myndast við notkun vélarinnar og koma í veg fyrir að hún gangi við of hátt hitastig. Kælir dreifir kælivatni til að fjarlægja hita úr rafmagnsskápnum og ómholunni og tryggir þannig að búnaðurinn virki rétt. Hitastig kælivatnsins ætti að vera haldið við 20°C. Þar sem kælivatnið rennur í gegnum pípur kælisins og koparplöturnar innan ómholunnar eru strangar kröfur um pH-gildi vatnsins og rafleiðni. Ef vatnsgæðin eru ófullnægjandi getur langtímanotkun skemmt leysigeislann. Til að koma í veg fyrir slík vandamál verður að bæta tæringarvörn við vatnið og fylgjast reglulega með rafleiðninni til að tryggja að hún haldist innan tilskilinna forskrifta. Útvarpsbylgjugjafinn (RF) er kældur með afjónuðu vatni, sem krefst einnig þess að sérstökum efnum sé bætt við til að tryggja að rafleiðni hans uppfylli tilgreinda staðla.
Rekstrarlofttegundir skiptast í tvo flokka: gasblöndu sem þjónar sem miðill fyrir ómholið og köfnunarefni með mikilli hreinleika. Hreina köfnunarefnið verður að hafa að minnsta kosti 99.99% hreinleika; annars getur það mengað og skemmt linsurnar innan innri ljósleiðarinnar. Það er mikilvægt að forgangsraða gæðum gassins, þar sem ef það er ekki gert getur það auðveldlega leitt til skemmda á leysinum.
Viðhald loftþjöppna
• Athugið olíustigið daglega fyrir gangsetningu (hún ætti að vera við 3/4 merkið) og tæmið allt uppsafnað vatn eftir að vélin hefur verið stöðvuð.
• Hreinsið kæligrindurnar báðum megin (með loftbyssu) og loftsíuna vikulega.
• Á hverjum 1,000 rekstrarstundum skal þrífa olíu- og loftkælana og athuga og stilla reimaspennuna.
• Á 4,000 rekstrarstunda fresti skal skipta um loftsíu, olíusíu og þjöppuolíu.
• Rekstrarhitastigið má ekki fara yfir 110°C (við venjulegar rekstraraðstæður ætti það að vera á milli 80°C og ...) 90°C).
• Rafmótorinn má ekki ræsa oftar en 20 sinnum á klukkustund.
• Notið ekki neyðarstöðvunarhnappinn nema í raunverulegum neyðartilvikum.
• Viftublöðin ættu að snúast rangsælis; þetta gefur til kynna að raflögnin sé rétt (þ.e. ekki öfug).
Öryggi og Öryggi
Eldvörn
Súrefni er nauðsynlegt fyrir notkun CNC leysivélarinnar, því ætti að banna reykingar í kringum vélina, sérstaklega nálægt súrefnisflöskunni, til að koma í veg fyrir falda hættu og óþarfa skemmdir. (Ef aðstæður leyfa ætti að setja slökkvitæki við hliðina á búnaðinum.)
Laser vernd
Þegar miðpunkturinn er stilltur verður að gæta þess að hönd viðkomandi sé ekki lengur til staðar, slökkva á h8 stjórntækinu (slökkva á CLC) og síðan lýsa. Þegar ytri ljósleið er stillt verður að tryggja að enginn standi innan ljósleiðarsviðsins. Rekstraraðili ætti einnig að gæta þess að ljósið lendi ekki á fólki áður en það er stillt. Lýsingarstyrkur og lýsingartíminn ætti að vera stilltur innan sanngjarns bils (miðpunktsstyrkurinn er almennt á bilinu 200 til 0.01S. Þegar ytri ljósleið er stillt er ljósútgangsstyrkurinn almennt stilltur á um það bil ... 300W, og ljósútgangstíminn er stilltur á milli 0.2 og 0.5 sekúndna). Eftir að ytri ljósleiðin hefur verið stillt verður að setja upp allar hlífðarhlífar áður en skorið er. Þegar loft er skipt út skal fyrst fjarlægja háspennuna og loka hurðinni strax eftir að loft hefur verið skipt út. Ekki opna hurðina á rafmagnsskápnum af handahófi og ekki snerta rafrásirnar eða rafeindabúnaðinn inni í honum.
Stefna
Tímabil greindar mun koma á öllum sviðum. Hvort sem um er að ræða þýska Iðnaðinn 4.0 eða snjalla framleiðslu í Kína, þá er fjórða iðnbyltingin á iðnaðarsviðinu að koma hljóðlega. Sem nákvæm leysigeisla-CNC vél er leysigeisla-CNC skurðarvélin eða leysigeisla-CNC leturgröftarvélin víst að halda í við tímann og fljúga með tækninni. Þróun sjálfvirkni leysigeisla-CNC hefur bætt framleiðslugetu og sjálfvirknistig verkstæðisins til muna.
Í framtíðinni, á þessum grunni, er tími CNC-lasergrafara og -skurðarvéla ásamt snjallri framleiðslu að brjótast fram á sviði nettækni, samskiptatækni og hugbúnaðartækni. Sem tilraunaverkefni í snjallri framleiðslu, STYLECNC reiðir sig á eigin kerfistæknisamþættingargetu, leggur áherslu á framtíðarþróunarstefnu og tæknilega yfirburði og sameinar stefnumótandi samstarfsaðila til að byggja upp fullkomlega snjalla leysigeisla-CNC vinnsluverksmiðju og skapa nýjar aðstæður fyrir snjalla leysigeisla-CNC grafara og leysigeisla-CNC skera.
Byrjaðu á ferlinu, ekki vélinni
Þessi síða safnar saman 5 mismunandi verkefnum undir einu orði. Skurður aðskilur hluta frá plötu, leturgröftur fjarlægir efni til að fá dýpt og áferð, merking breytir yfirborðinu án þess að fjarlægja mikið. suðu sameinar málm, og hreinsun fjarlægir ryð og húðun. Að nefna ferlið fyrst minnkar valmöguleikana gríðarlega, því vél sem er smíðuð fyrir einn gerir sjaldan aðra vel. Verkstæði sem byrja með fjárhagsáætlun í stað ferlis enda yfirleitt með vél sem gerir flest af því sem þau vildu og ekkert af því framúrskarandi. Skrifaðu niður verkið, síðan efnið, svo magnið og flokkurinn velur sig sjálfur.
Bylgjulengd ræður efni, ekki afl
Ein gagnlegasta reglan á þessari síðu er grafin í forskriftartöflunni: 3 bylgjulengdir eru taldar upp og hver þeirra hentar mismunandi efnum. Langur CO2 Bylgjulengd frásogast af viði, akrýli, leðri og gleri, og þess vegna leysiskeri því að þessi efni eru CO2Styttri bylgjulengd trefjanna frásogast af málmi og útfjólubláu ljósi frásogast af plasti og gleri svo varlega að ekkert brennur. Að bæta við orku breytir þessu aldrei: mjög sterkur CO2 Leysir sker samt ekki þykkt stál og trefjagjafi sker samt ekki gegnsætt akrýl. Byrjið á að para bylgjulengdina við efnið og veljið síðan afl eftir þykkt og hraða.
Eitt par af hlífðargleraugum er ekki nóg
Hér er atriði sem vekur athygli verslana sem nota fleiri en einn leysigeisla. Verndargleraugu eru metin fyrir ákveðnar bylgjulengdir, þannig að gleraugu sem loka fyrir ljósleiðarann gera ekkert gegn CO2 eða útfjólubláa. Verkstæði með trefjamerki við hliðina á CO2 Grafarar þurfa tvö mismunandi pör, greinilega merkt og geymd með vélum sínum frekar en að vera deilt um þau. Allir innan seilingar hugsanlegrar endurspeglunar þurfa þau, ekki bara notandinn og geislarnir frá merkingarvélar eru ósýnileg, sem er einmitt það sem gerir frjálslegar venjur hættulegar.
Að para verkið við leysigeislann:
| Það sem þú þarft | aðferð | Venjuleg uppspretta |
|---|---|---|
| Hlutir úr blaði | Skurður | Trefjar fyrir málm, CO2 fyrir lífrænar vörur |
| Texti og raðnúmer | Merking | Trefjar, CO2 eða UV eftir efni |
| Dýpt og áferð | Leturgröftur | CO2 fyrir tré, trefjar fyrir málm |
| Sameina málm | Welding | Ljósleiðari, handfesta eða sjálfvirkur |
| Fjarlæging ryðs og húðunar | Þrif | Púlsuð eða samfelld trefja |
Kauplisti fyrir leysigeisla:
✅ Nefndu ferlið áður en vélar eru bornar saman.
✅ Paraðu bylgjulengd við efni, ekki afl við fjárhagsáætlun.
✅ Kauptu gleraugu sem eru metin fyrir hverja bylgjulengd sem þú átt.
✅ Skipuleggið útdrátt og kælingu fyrir hvern leysigeisla.
✅ Prófaðu þitt eigið efni áður en þú skuldbindur þig.
Hlutir sem þarf að íhuga
Þetta er aðeins smáatriði í sjálfvirkri CNC leysivinnslu. Hins vegar, með því að hafa grunnþekkingu á þessum gagnlegu hugtökum, munt þú geta fljótt byggt á þeim og aukið þekkingu þína á vali á CNC leysivélum.
Algengar spurningar
Getur ein vél skorið, merkt, suðað og hreinsað?
Handfestar 3-í-1 einingar suða, hreinsa og skera þunnt málm úr einum framleiðanda, sem hentar vel fyrir viðgerðir. Hver aðgerð er léttari en sérstök vél, þannig að framleiðslumagn í hverju ferli réttlætir samt kaup á því.
Þurfa allir leysir vatnskælara?
Nei. Lítil-orka ljósleiðaramerki eru yfirleitt loftkæld og þurfa ekkert meira en hreint loftflæði, á meðan. CO2 Rör, útfjólublá ljósgjafar og öflugir klipparar reiða sig öll á hreint, hitastýrt vatn. Athugið þetta áður en uppsetningin er skipulögð.
Hvaða leysir þurfa gufusog?
Öll, þó af mismunandi ástæðum. Lífræn efni framleiða reyk, málmar framleiða fínar agnir og húðun framleiðir það sem húðunin er gerð úr. Útdráttur verndar lungun og heldur leifum frá sjóntækjum, svo meðhöndlið það sem hluta af tækinu.
Hversu lengi endist leysigeislagjafi?
Það fer eftir gerðinni. Ljósleiðarar eru metnir til að endast í um hundrað þúsund klukkustundir og eru skipt út sem einingar, en samt sem áður innsiglaðir. CO2 Glerrör endast í þúsundir klukkustunda og dofna smám saman. Skipti á rörum á hagkvæman hátt sem rekstrarkostnaður, ekki viðgerð.
Get ég bætt við meiri krafti síðar?
Sjaldan á gagnlegan hátt. Ramminn, kælingin og stjórntækin eru í samræmi við orkugjafann, svo veruleg aukning á afli þýðir venjulega nýja vél. Kauptu hana fyrir þá vinnu sem þú býst við innan fárra ára frekar en að skipuleggja uppfærslu.
Hvað er skynsamlegur 1. leysir?
Fyrir handverk, gjafir og skilti, miðlungsafl CO2 vélin nær yfir fjölbreyttasta úrval efna ódýrt og inngöngulasergröftur kennir grunnatriðin. Fyrir málmsmíði, byrjaðu með trefjum, þar sem ekkert CO2 Vélin mun fylgja þér þangað.
Hvað segja viðskiptavinir okkar?
Ekki taka orð okkar sem allt. Kynntu þér hvað viðskiptavinir okkar segja um CNC leysivélarnar okkar sem þeir hafa átt eða prófað. Af hverju er STYLECNC talið trúverðugt vörumerki og framleiðandi til að kaupa nýja CNC leysivél? Við getum talað allan daginn um gæðavörur okkar, 24/7 framúrskarandi þjónusta við viðskiptavini og stuðning, sem og 30 daga skila- og endurgreiðslustefna okkar. En væri það ekki gagnlegra og viðeigandi fyrir bæði byrjendur og fagfólk að heyra raunverulega viðskiptavini upplifa hvernig það er að kaupa og stjórna sjálfvirkri tölvustýrðri vél frá okkur? Við teljum það líka og þess vegna höfum við safnað fjölda einlægra ábendinga til að auka gagnsæi í einstöku kaupferli okkar. STYLECNC ábyrgist að allar umsagnir viðskiptavina séu raunveruleg mat frá þeim sem hafa keypt og notað vörur eða þjónustu okkar.