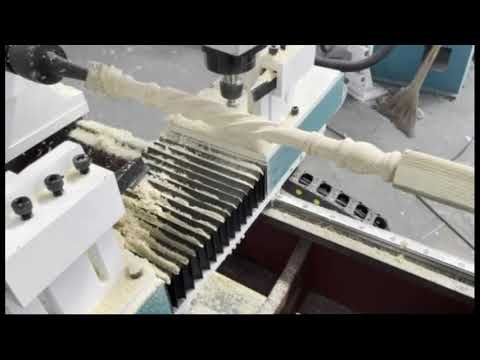
Fætur eru það forrit sem selur fleiri trérennibekki en nokkur önnur, því þeir sameina allt sem vélin er góð í: endurtekna eins hluta, snið sem eru of hæg til að snúa handvirkt í miklu magni og gæðastaðall þar sem einn ósamræmdur fótur eyðileggur borð. Þessi handbók tengir fótastíl við vélaflokkinn sem framleiðir þá, sýnir fram á samræmi í tölum og fjallar um eyðurnar, hagkvæmni og aðliggjandi hluta sem sama vélin opnar fyrir.
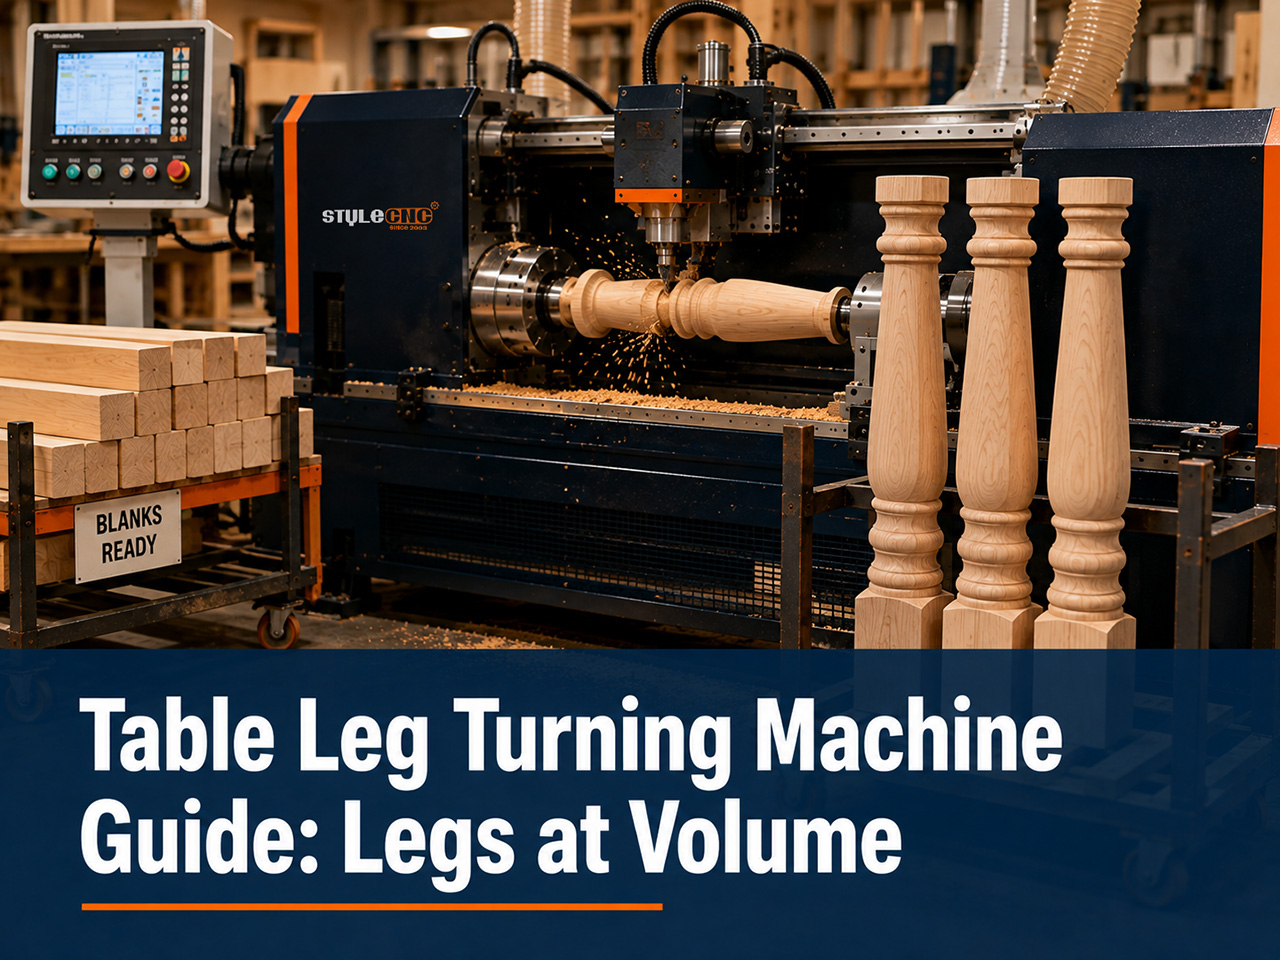
Fótleggjastílar tengdir við vélgetu
Húsgagnafætur skiptast í fimm framleiðsluflokka og hver flokkur hefur lágmarks vélaflokk sem framleiðir þá á skilvirkan hátt:
| Fótleggjastíll | Vélflokkur | Hringrásarpersóna | Mæling |
|---|---|---|---|
| Beinir og mjóir fætur | Sjálfvirkur einn ás | Einfalt samfellt snið, hraðasta hringrásin á vélinni | Fótar á klukkustund við þína taper-lengd |
| Snúin hefðbundin prófíl | Einföld eða tvöföld ás | Perlur, víkur og vasar úr einni teiknuðu útlínu | Hringrásartími á dýpstu prófílsmáatriðum |
| Knapfætur, ferkantaðir til kringlóttir | Tvöfaldur ás með vísitölu | Ferhyrndur blokk varðveittur á tengisvæðinu, beygður að neðan | Umbreytingarstökkleiki við öxlhnappinn |
| Riflaðir og reyrfætur | 4-ása með útskurðarsnúðu | Beygjusnið ásamt vísitöluskoruskurði í einni klemmu | Fjöldi flauta og dýpt í kringum fótinn |
| Reipisnúningur og útskornir fætur | 4-ása með útskurðarsnúðu | Spíralverkfæraleiðir meðfram snúningsefninu | Snúningstónhæðarsamsvörun í fjögurra fóta setti |
Kortlagningin gengur í eina átt: 4-ása vél snýr sléttum keilum án vandkvæða, en engin einása vél sker flautur. Kauptu fyrir þá stíl sem vörulistinn þinn selur í raun, ekki þá stíl sem þú dáist að, og stillingarstiginn í Leiðbeiningar um kaup á réttum CNC trérennibekk sýnir hvaða gerðir sitja við hvert þrep.
Samræmi í lotum: Málið gegn handsnúningi
Borðstofuborð þarf fjóra fætur sem passa saman og veitingastaðarpöntun þarf fjörutíu. Handbeyging nálgast pörun með kunnáttu og jöfnum; vélin nær því samkvæmt skilgreiningu, þar sem allir fætur nota sömu skrána. Hagnýtt vikmörk í CNC framleiðslulotu eru innan við brot úr millimetra, þrengra en nokkur samsetning mun nokkurn tíma sýna.
Húsgagnasmiðir orða þetta á kunnuglegan hátt: fjórði fóturinn tók jafn langan tíma og sá fyrsti þrír saman, eða viðskiptavinurinn tók eftir því að framfæturnir tveir bungu út á annan hátt í síðdegisbirtunni. Þetta eru samræmisbrestir, ekki hraðabrestir, og samræmi er innbyggður kostur vélarinnar. Hraðinn kemur sem bónus: snið sem tekur vanan snúningsmann tíu mínútur keyrslur á 2 til 4 á einása vél og um það bil helmingi minna á tvíása vél.
Auðveldast er að meta fullkláraða fótasett fyrir keilulaga, hefðbundna og útskorna stíla. Verkefnasafn fyrir CNC trébeygju, þar sem samsvörun er sýnileg á þann hátt sem forskriftarblöð geta ekki sýnt.
Það er annar samræmisþáttur sem kemur ekki í ljós fyrr en mánuðum síðar: endurpantanir. Viðskiptavinur sem keypti 6 stóla síðasta vor pantar tvo í viðbót og vélin keyrir vistaða skrána aftur í óaðgreinanlegt par. Handvinnan líkir eftir upprunalegu stólunum; skráin endurskapar þá, sem breytir því að passa við nýja stóla úr faglegri áskorun í rútínu.
Blanks og harðviður fyrir fótavinnu
Fætur eru fyrst ferkantaðir: yfirleitt 45 til 80 mm ferkantaðir fyrir borðstofu- og hliðarborðsfætur, allt að 100 mm og meira fyrir þunga fætur fyrir sveitabæi og vinnubekki, skornir nokkra sentimetra yfir fullunna lengd fyrir klemmustubba. Bein áreiðing eftir allri lengdinni er ekki snyrtivörukostur; áreiðing sem liggur út um mjóan ökkla er þar sem fæturnir brotna í notkun.
Beyki, hlynur, birki, eik og gúmmíviður eru ráðandi í framleiðslu á beinbeygjum vegna þess að þeir skera hreint, halda í sniðsmáatriðin og taka blett jafnt yfir settið. Sama tegundarhegðunin sem stýrir öllu framleiðslu á viðarvinnsluforritum á við um rennibekk: þéttur, beinn efniviður verðlaunar blaðið, og bogadreginn eða hnútur efniviður þrengir það. Geymið dramatískar efniviðinn fyrir borðplötur og leggið fæturna með glærum efnivið.
Hringrásarhagfræði á hundrað leggjum
Kaupstærðfræðin er skýrust í lotustærð:
✔ Handdreining á 10 mínútum á hvern sléttan fót: hundrað fætur eru um það bil 17 dreyfistundir, fyrir einn útskorinn smáatriði.
✔ Vél með einum ás á 2 til 4 mínútum á hverri leið: sama hundrað á 4 til 7 vélklukkustundum með lausan vinnutíma milli álags.
✔ Tvöfaldur ás: Hundrað fætur lenda á 2 til 4 klukkustundum, innan eins morguns.
✔ 4-ása útskornir fætur: hringrásartími lengist með útskorunarþéttleika, en kosturinn er ekki hægari framleiðsla heldur er það að hafna pöntuninni.
Verðlagður miðað við laun fagfólks sparar hundrað fóta framleiðslulotan einn vinnudag eða meira í hvert skipti sem hún er keyrð, og þess vegna endurheimta verkstæði sem selja mikið af fótum kostnaðinn við vélina innan fyrsta stöðuga ársins. Heiðarlegi fyrirvari gildir hins vegar: verkstæði sem selur tíu fóta á viku kaupir óvinnufæran afkastagetu og minni seljendur þjóna henni betur.
Handan fótanna: Það sem sama vélin nær yfir
Vélin sem snýr borðfætur er ekki verkfæri sem byggir á einni vöru. Stigahandrið og stólpar eru fætur með öðru nafni, lengri og grennri en með sömu millimiðjuvirkni. Hafnaboltakylfur eru grannar, keilulaga fætur með krefjandi handfangi, notkunin sem gerði tvíása stuðning frægan. Rúmstikar, ljósastaurar, súlur og stólasnúðar keyra allir eftir sama teiknaða vinnuflæði.
Þessi breidd skiptir máli í viðskiptalegum tilgangi, því pantanir á fótleggjum berast í bylgjum og vélin græðir allt árið um kring á aðliggjandi vörulista. Verkstæði sem býður upp á tilboð í húsgagnafætur í dag og stigapakka fyrir næsta tímabil notar eina vél, eitt vinnuflæði og eina færnisett rekstraraðila á báðum. Lengd bekkjarins sem keypt var fyrir nýjar stólpa tryggir einnig framtíðaröryggi fótleggjanna, sem er hljóðlát rök fyrir því að auka afkastagetu einu vörulista á undan núverandi pöntunum.
Algeng mistök í fótleggjaframleiðslu
✔ Að kaupa einn ás getu fyrir vörulista þar sem metsölubækur eru rifnaðar.
✔ Að keyra myndaðan lager fyrir fætur og missa batann til að rífa út við ökklana.
✔ Sleppa stöðugri hvíld á mjóum stílum og slípa spjall úr fjörutíu fótum í höndunum.
✔ Skerið eyðurnar í fullunna lengd og skiljið engan klemmustub eftir fyrir spennhylkið.
✔ Vitna í útskorna fætur út frá hringrásartíma sléttra fóta.
Eftirlitslisti fyrir fótavél
✔ Teldu upp 5 vinsælustu fótagerðirnar þínar og merktu þá sem krefst mestrar þjónustu; sú gerð setur flokk vélarinnar.
✔ Staðfestið hámarkslengd eyðublaðsins og ferkantaða þversniðsins miðað við þyngsta vörulistafótinn.
✔ Paraðu afhendingartíma við stærstu endurteknu pöntunina þína, ekki meðalviku.
✔ Staðfestið getu knastáss og vísitölufestingar ef ferkantaðir tengifætur eru í vörulistanum.
✔ Verðleggið tvíása þrepið miðað við snúningsstundir ykkar í lotustærð.
Algengar spurningar
Getur ein vél búið til bæði keilulaga nútímafætur og snúna hefðbundna fætur?
Já. Báðar eru samfelldar sniðmyndir úr teiknuðum útlínum og hvaða einása framleiðsluvél sem er keyrir hvort tveggja. Stílbreytingin er skráarbreyting, sem er einmitt það sem gerir verslanir með blandaða vörulista að náttúrulegum kaupendum.
Hvaða vél þarf ég fyrir riflaða eða snúna fætur?
Fjögurra ása vél með útskurðarspindli. Snúningsásinn vísar eða snýr fætinum á meðan fræsarbit sker flautur eða spíral, verk sem engin snúningsblað getur gert. Allt undir þeim flokki framleiðir aðeins kringlóttar snið.
Hversu margar fætur á dag getur CNC rennibekkur í raun framleitt?
Einása vél framleiðir 100 til 200 fætur á 2 til 4 mínútum á sléttan fótlegg með stöðugri álagi; tvíása vél tvöfaldar það um það bil. Útskornar gerðir minnka með útskurðarþéttleika, svo vitnið í ykkar eigin prófíla.
Getur það snúist við knastfætur sem haldast ferkantaðir að ofan fyrir smíði?
Já, á vélum með vísitölu sem heldur ferkantaðri hlutanum ósnortnum og snýst fyrir neðan öxlina. Staðfestið getu knafsins sérstaklega þegar þið gefið tilboð, þar sem skörp umskipti frá ferkantaðri í hringlaga hlutann eru forskrift, ekki sjálfgefin.
Hvaða stærð af blankum fætur þurfa dæmigerðir borðstofuborðsfætur?
Flestir borðstofufætur byrja á 60 til 80 mm ferköntuðum stærð, um 750 mm langir auk klemmufestinga; hliðarborð eru minni, sveitaborðs- og bekkjarfætur stærri. Láttu þyngsta vörulistafæturna ákvarða afkastagetu vélarinnar.
Munu allir fjórir fæturnir í setti virkilega passa saman?
Á brotum úr millimetra, því að hvert þeirra keyrir sama forritið á sömu blankunum. Sýnileg ósamræmi sem lifir af stafar af breytingum á efnisvali og upptöku bletta, og þess vegna eru samsvörunarsett skorin úr samfelldu, gegnsæju efni.
Getur sama vélin unnið stutt verk eins og bollufætur og sófafætur?
Almennt séð já, á milli miðja með stubbaþrep, þó mjög stutt fituvinna sé síst þægilega sniðið fyrir vélina. Ef bollufætur eru ráðandi í vörulistanum, staðfestu lágmarkshlutalengd og spennumöguleika áður en þú kaupir.
Er borðfótavél öðruvísi en rennibekkur fyrir hafnaboltakylfur?
Sama vélafjölskylda, mismunandi áhersla. Leðurblökur umbuna tvíása flokknum fyrir stuðning með mjóum handföngum, fætur umbuna afkastagetu og valmöguleikum á vísitölu. Tvíása framleiðslurennibekkur nær yfir báða vörulista, og þess vegna eru einmitt þessar vörur í boði hjá mörgum verkstæðum.
Paraðu fótaskrána þína við stillingar
Frá einása keiluskurðarvélum til fjögurraása útskurðarvéla, berðu saman allt úrvalið af CNC trérennibekkir fyrir beygju og útskurð og fáðu ókeypis verðtilboð sem hentar þínum fótleggjastíl, stærðum á eyðublöðum og framleiðslumagni.