
A leysir úr málmi Kemur með þéttleikalasergeisla til að skanna yfirborð málmsins, hitar málminn upp í háan hita á stuttum tíma, bræðir hann eða gufar hann upp og notar síðan háþrýstigas til að fjarlægja bráðið eða gufað efnið úr raufinni. Blásið burt til að ná tilganginum að skera málm. Laserskurðartækni er mikið notuð við framleiðslu á málmplötum og málmpípum, sem getur dregið verulega úr skurðartíma, dregið úr vinnslukostnaði og bætt skurðargæði.
Aðstaða
Málmskurðarvélin er tæknibylting í iðnaðarframleiðslu og er „CNC vinnslumiðstöðin“ í málmsmíði. CNC leysirskurðarvélin fyrir málm hefur mikla sveigjanleika, hraðan skurðarhraða, mikla framleiðsluhagkvæmni og stuttan framleiðsluferil. Hún hefur unnið sér inn markaðinn fyrir fjölbreyttan hóp viðskiptavina. Leysiskurðarkerfið fyrir málm hefur engan skurðkraft, enga aflögun, ekkert slit á verkfærum og góða aðlögunarhæfni efnisins. Hvort sem um er að ræða einfalda eða flókna hluti, þá er hægt að skera hana með leysi nákvæmni og móta hana hratt í einu, með þröngum rifum, góðum skurðgæðum og mikilli sjálfvirkni, auðveld í notkun, lág vinnuaflsálagi, engin mengun. Hún getur framkvæmt sjálfvirka skurð og hreiðurgerð, sem bætir nýtingarhlutfall efnisins og hefur lágan framleiðslukostnað og góðan efnahagslegan ávinning.
Umsóknir
Carbon Steel
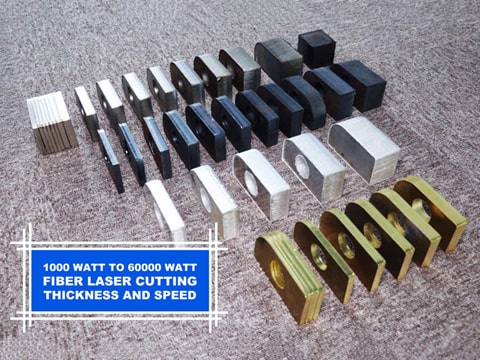
Nútímaleg leysirskurðarkerfi fyrir málma geta skorið kolefnisstál með hámarksþykkt allt að 70mmHægt er að stjórna skurðarsamskeyti kolefnisstáls með oxandi bræðslulaserskurðarvél innan viðunandi breiddarbils og skurðarsamskeyti fyrir þunnar plötur getur verið allt að þröngt í u.þ.b. 0.01mm.
Ryðfrítt stál
Leysivél fyrir málmskurð er áhrifaríkt vinnslutæki fyrir framleiðsluiðnaðinn. Með ströngu eftirliti með hitainntaki í leysiskurðarferlinu er hægt að takmarka hitaáhrif svæðisins á skurðinum og viðhalda þannig góðri tæringarþoli slíkra efna.
Alloy Steel
Flest byggingarstál úr málmblöndu og verkfærastáli úr málmblöndu er hægt að nota til að ná góðum skurðargæðum með leysiskurði. Jafnvel fyrir sum hástyrksefni, svo framarlega sem ferlisbreyturnar eru rétt stjórnaðar, er hægt að fá beinar, klístraðar gjallskurðarbrúnir. Hins vegar, fyrir hraðverkfærastál sem inniheldur wolfram og heitt stál, mun gjall festast við leysiskurð.
Ál og álfelgur
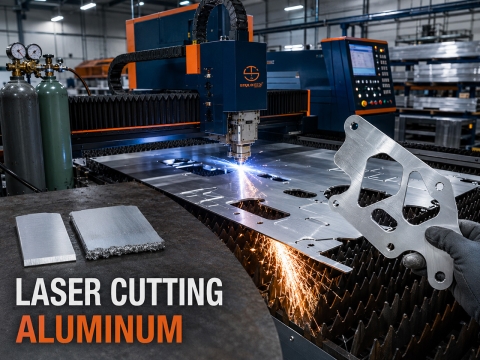
Álskurður tilheyrir bræðsluskurði og hjálpargasið sem notað er er aðallega notað til að blása bráðnu efninu burt af skurðarsvæðinu og yfirleitt er hægt að fá betri gæði skurðyfirborðsins. Fyrir sumar álblöndur skal gæta þess að koma í veg fyrir að örsprungur myndist milli kristalla á yfirborði rifunnar.
Kopar og álfelgur
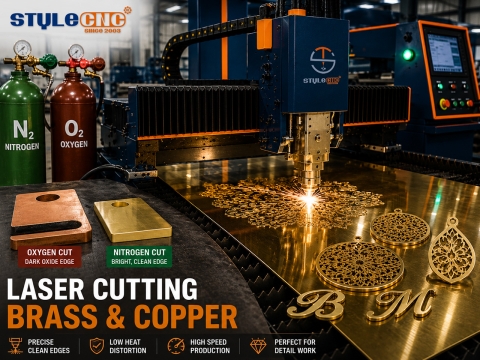
Hreinn kopar (rauðkopar) er í grundvallaratriðum ekki hægt að skera með CO2 Leysigeisli vegna mikillar endurskins. Messing (koparblöndu) notar öflugri leysigeisla og hjálpargasið notar loft eða súrefni, sem getur skorið þynnri plötur.
Títan og álfelgur
Hreint títan getur vel tengt varmaorkuna sem umbreytist með einbeittu leysigeislanum. Þegar hjálpargasið er súrefni verða efnahvörfin hörð og skurðhraðinn hraðari, en auðvelt er að mynda oxíðlag á skurðbrúninni og það getur valdið ofbruna ef ekki er farið varlega. Til öryggis er betra að nota loft sem hjálpargas til að tryggja gæði skurðarins. Leysigæði títanmálmblöndu sem almennt er notuð í flugvélaiðnaðinum eru betri. Þó að það verði smá klístrað gjall neðst á skurðarsamskeytinu er auðvelt að fjarlægja það.
Nikkel ál
Nikkel-byggðar málmblöndur eru einnig kallaðar ofurmálmblöndur og þær eru til í mörgum gerðum. Flestar þeirra er hægt að oxa með samrunaskurði.
Buying Guide
Það er margt sem þarf að hafa í huga þegar maður kaupir leysigeislaskurðara fyrir málm. Auk hámarksstærðar vinnustykkisins, efnisins, hámarksþykktarinnar sem þarf að skera og breiddar hráefnisins, þarf að huga einnig að framtíðarþróunarstefnu. Til dæmis stærð stærsta vinnustykkisins sem þarf að vinna eftir tæknilega breytingu á vörunni, breidd efnisins sem stálmarkaðurinn býður upp á, sem er hagkvæmast fyrir vöruna þína, og hleðslu- og affermingartíma.
Gæði búnaðar og stöðugleiki í notkun eru mjög mikilvægir mælikvarðar. Nú á dögum er vöruþróunarferlið stutt og uppfærslurnar hraðari og hraðari. Fjölbreytni vöru, sýnishornsframleiðsla og fjöldaframleiðsla eru meiri. Hvernig á að ljúka pöntunum viðskiptavina með gæðum og magni, viðhalda orðspori fyrirtækisins og auka samkeppnishæfni fyrirtækja er einnig mikilvægt. Það er erfitt verkefni sem hver rekstraraðili stendur frammi fyrir, þannig að val á CNC málmskera með stöðugri frammistöðu er forsenda og grunnur. Reyndu að velja vörumerki með mikla markaðshlutdeild, traust þjónustukerfi eftir sölu, fjölda þjónustuvera eftir sölu og langtíma markaðsprófanir. Að kaupa lággæðavörur án þjónustu eftir sölu á lágu verði mun hafa mikil áhrif á framleiðslu fyrirtækja.
Með því að auka nýtingarhlutfall búnaðarins er hægt að mæta þörfum fyrirtækisins sjálfs á réttan hátt með mikilli skilvirkni. Háafls trefjalaser skurðarvélin er með hraðan og mikla vinnsluhagkvæmni. Hún hentar betur fyrir skurðarstöðvar sem sérhæfa sig í erlendum leysigeislavinnslu. Hún getur uppfyllt afhendingarþarfir viðskiptavina tiltölulega hratt. Að auki henta stór fyrirtæki sem framleiða mikið málmplötur einnig betur til að kaupa þessa tegund búnaðar. Hins vegar, ef eigin vinnslugeta fyrirtækisins er ófullnægjandi, er rekstrarhraði búnaðarins ófullnægjandi og ekki er hægt að nýta möguleika búnaðarins til fulls. Kaup á slíkum búnaði mun leiða til sóunar á auðlindum. Að auki, vegna kaupkostnaðar, notkunarkostnaðar og fylgihluta háafls trefjalaser skurðarvélarinnar, er viðhaldskostnaðurinn nokkuð hár, sem setur mikla pressu á fjárfestingaráætlun fyrir lítil og meðalstór fyrirtæki. Þess vegna er það fyrsta valið við kaup á CNC málmlaser skurðarvél hvernig á að hámarka orkusparnað á hverja einingu afkastagetu.
Trefjalaser vs. CO2 Laser
Sendingarháttur trefjar leysir málmskurðarkerfi og CO2 Leysikerfi fyrir málmskurð er öðruvísi. Trefjaleysir fer ekki í gegnum spegil eins og CO2, sem gerir það að verkum að trefjalasertækni hefur engin takmörk á drægni milli spegla. Á sama hátt, samanborið við gasskurðarkerfi með sama afli, er kerfið þéttara vegna getu trefjanna til að beygja sig.
Raf-ljósfræðileg umbreytingarhagkvæmni trefjalaser málmskurðarvélarinnar er miklu meiri en hjá CO2 leysigeislaskurðarvél fyrir málm. Notendur geta notað trefjaleysigeislaskurðarvél til að ná meiri orkunýtni, sem er á milli 25% og 30%, sem er þriðjungur af raunverulegri nýtingarhlutfalli CO2 Laserskurðarkerfi. Allt að 5 sinnum meira. Í samanburði við koltvísýringsskurðarkerfið er orkunýtni trefjalaserskurðarvélarinnar meira en bætt. 90%.
Hvað varðar viðhald, þá er öflugi CO2 Laserskurðarvél þarfnast reglulegs viðhalds, svo sem kvörðunar endurskins og yfirferðar á ómholunni. Trefjalaserskurðarvélin þarfnast ekki viðhalds síðar.
Vegna stuttbylgjulengdareiginleika trefjalaserskurðarvéla eru sum óleiðandi málmefni, eins og messing og kopar, líklegri til að gleypa trefjalasergeisla. Þar sem trefjalasergeislinn er þéttari og bletturinn minni er skurðhraði trefjalaserskurðarvélarinnar hraðari þegar skorið er þunnar og meðalþykkar plötur. Þegar skorið er efni allt að... 6mm þykkt, skurðarhraði a 1000W trefjalaserskurðarkerfi er jafngilt því sem er í a 2000W CO2 leysiskurðarkerfi.