Hvað er trefjaleysisskurðarvél?
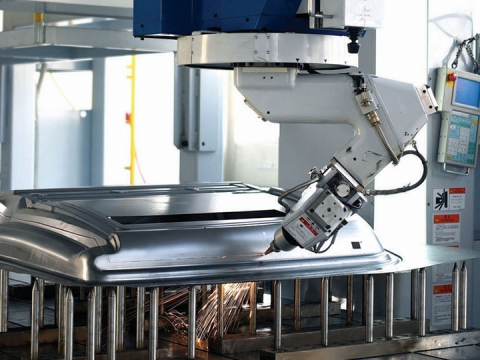
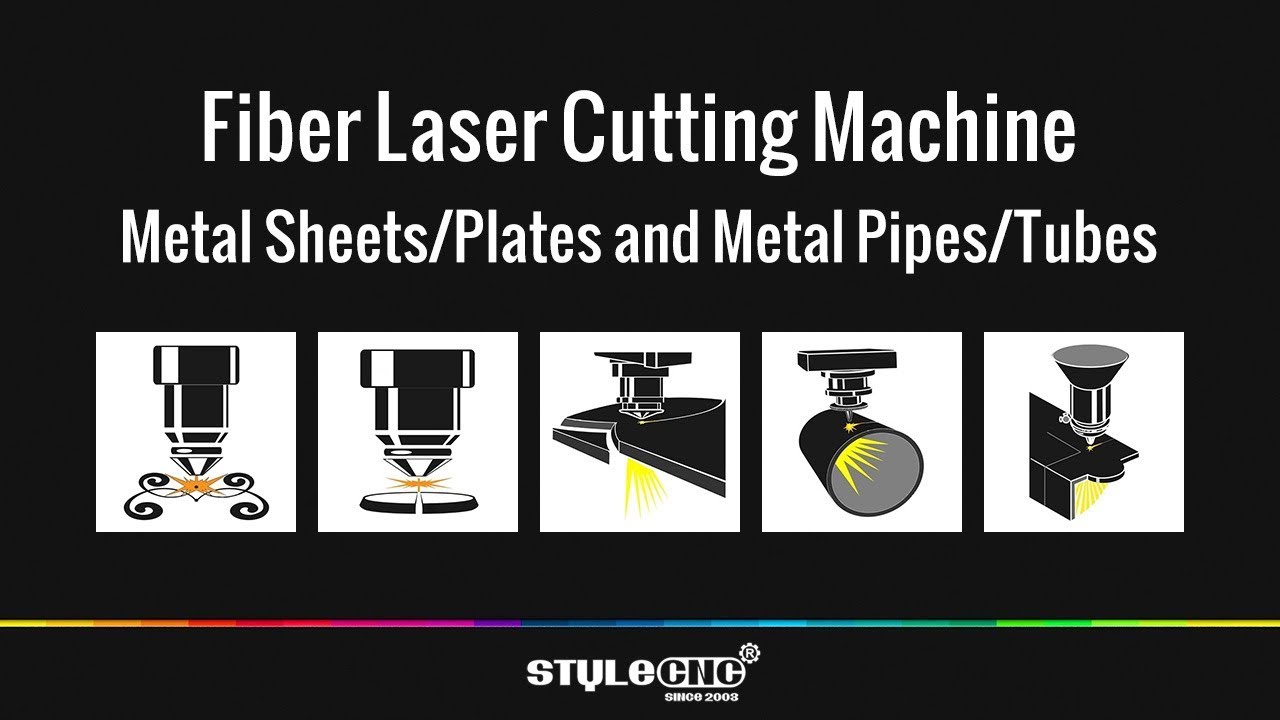
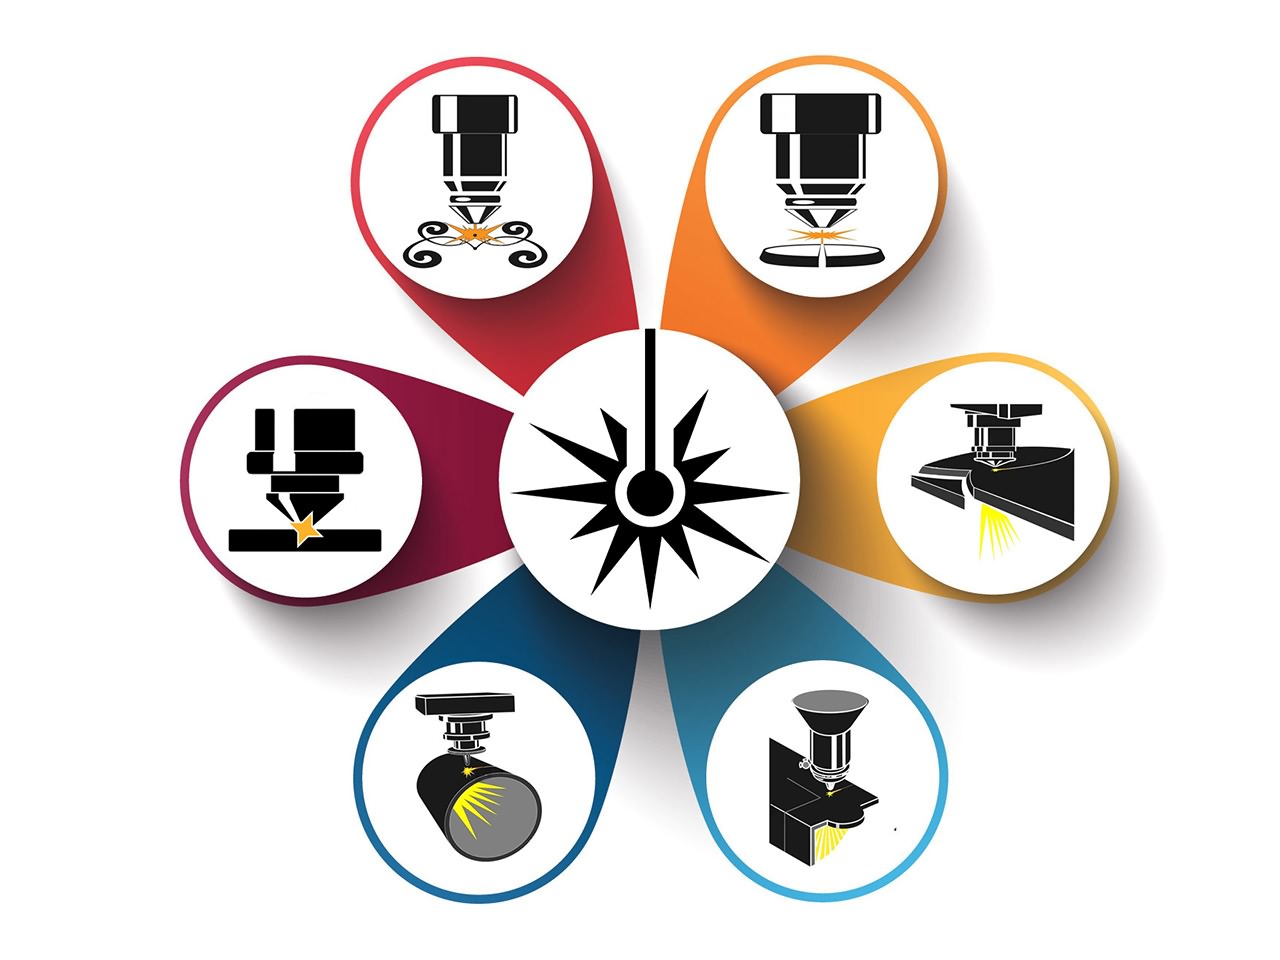
A trefjar leysir klippa vél er leysigeisli sem sendir frá sér ljós frá leysi og einbeitir því í leysigeisla með mikilli aflþéttni í gegnum ljósleiðarkerfi. Leysigeislinn lendir á yfirborði vinnustykkisins, sem veldur því að vinnustykkið nær bræðslumarki eða suðumarki, á meðan háþrýstingsgasið sem er samhliða geislanum blæs bráðnu eða gufuðu málminu burt.
Með hreyfingu hlutfallslegrar stöðu geislans og vinnustykkisins er efnið loksins skorið til að ná tilgangi skurðarins.
Leysiskurðarferlið kemur í stað hefðbundinna vélrænna hnífa með ósýnilegum geislum. Það hefur mikla nákvæmni, hraðan skurðarhraða, takmarkar ekki skurðarmynstur og sparar efni með sjálfvirkri leturgerð, hefur slétta skurð og lágan vinnslukostnað. Það mun smám saman bæta eða koma í stað hefðbundins málmskurðarbúnaðar. Vélræni hluti leysiskurðarhaussins snertir ekki vinnustykkið. Það mun ekki rispa yfirborð vinnustykkisins meðan á vinnu stendur. Leysiskurðarhraðinn er mikill og skurðurinn er sléttur og flatur. Almennt er engin síðari vinnsla nauðsynleg. Hitaáhrifasvæðið er lítið, plötuaflögunin er lítil og raufin er þröng (0.1mm~0.3 mm); Engin vélræn álag, engar skurðarhnútar á hakinu; Mikil nákvæm vinnsla, góð endurtekningarhæfni, engar skemmdir á yfirborði efnisins; NC forritun, getur unnið úr hvaða áætlun sem er, getur skorið alla plötuna í stóru sniði, án þess að opna mót, hagkvæmt og tímasparandi.
Til hvers er trefjalaserskurðarvél notuð?
Trefjalaserskurðarvélar geta skorið alls konar málmefni eins og:
Járn
Alloy
Brass
Kopar
Titanium
ál
Carbon stál
Byggingarstál
Ryðfrítt stál
Í hverju er trefjalaserskurðarvél notuð?
Notkun trefjalaserskurðarvéla er mjög víðtæk, nær til margra atvinnugreina og er nauðsynlegur búnaður fyrir mörg fyrirtæki.
Auglýsingaiðnaður
Málmvinnsluiðnaður
Framleiðsla á undirvagnsskápum
Framleiðsla á vorplötum
Neðanjarðarlestarhlutar
Lyftuframleiðsla
Framleiðsla á eldhúsáhöldum
Trefjarlaserskurðarvél er notuð í málmvinnslu, auglýsingaskiltagerð, há- og lágspennu rafmagnsskápagerð, vélrænum hlutum, eldhúsáhöldum, bílum, vélum, málmhandverki, sagblöðum, rafmagnshlutum, gleraugnaiðnaði, fjöðrum, rafrásum, rafmagnsketilum, læknisfræðilegum ör-rafeindatækni, vélbúnaði, hnífamælitækjum og öðrum atvinnugreinum.
Hver er íhluturinn í trefjalaserskurðarvél?
Það er gert úr 3 mikilvægum hlutum.
Sá fyrsti er þungur rammi sem venjulega er soðinn með rörum og málmplötum. Hann getur veitt langan endingartíma og með vatnsvog (Mynd 1-4) tryggir hann nákvæmni vinnunnar. Hann er notaður til að staðsetja vinnustykkið sem á að skera og hægt er að færa það nákvæmlega og nákvæmlega samkvæmt stjórnforritinu. Hann er venjulega knúinn áfram af 1 stk. servómótorum (Mynd 2-4).
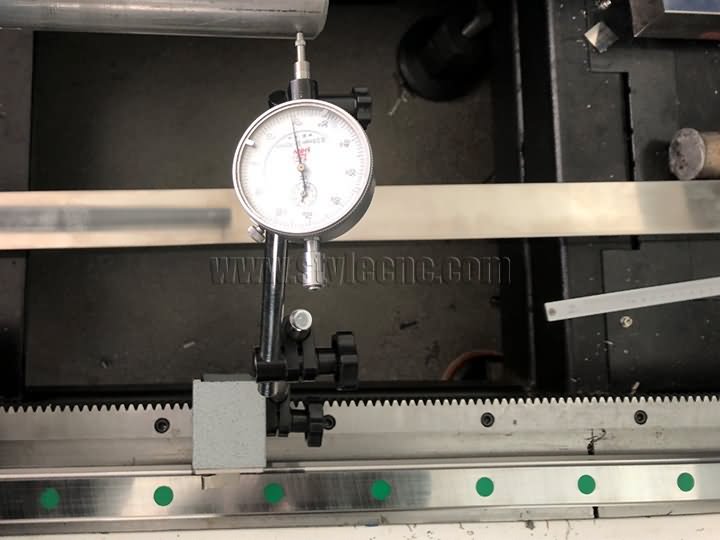
(Mynd 4-1 Mæling á vatnsvogi)
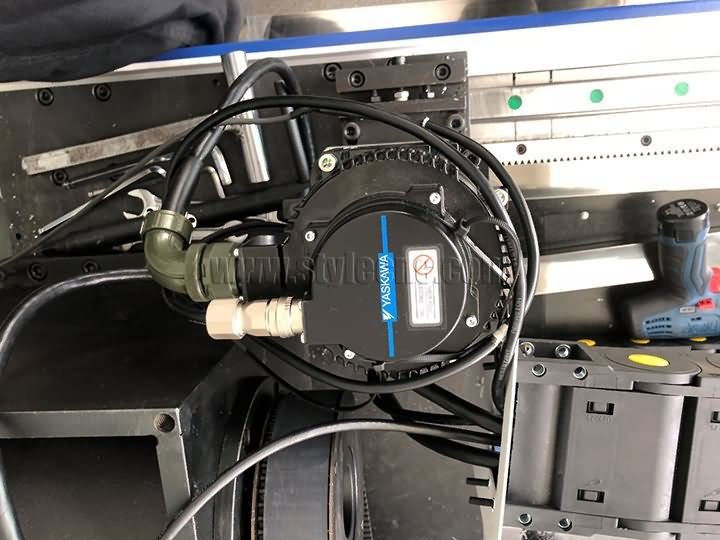
(Mynd 4-2 Yaskawa servómótor)
Í öðru lagi, geislaflutningskerfi. Ljósleiðslan og vélrænu íhlutirnir í öllu ferlinu, frá geislanum sem leysigeislinn sendir frá sér (mynd 2-4) að vinnustykkinu.
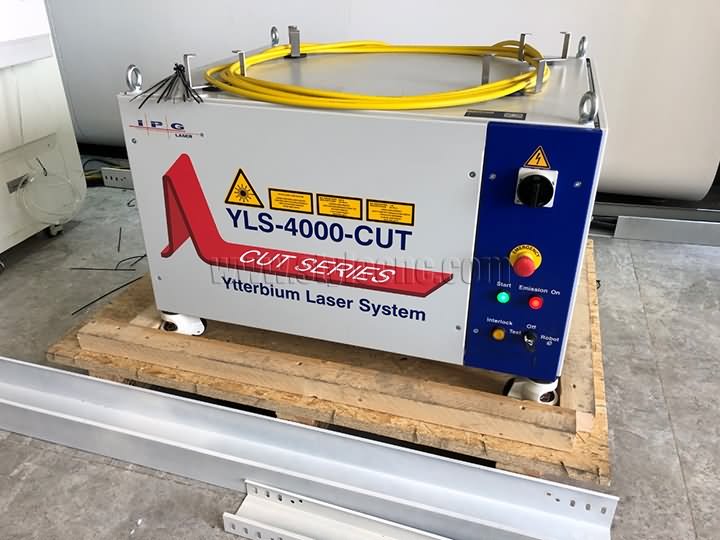
(Mynd 4-3 IPG leysigeislagjafi)
Síðasta dæmið. CNC stýrikerfi (mynd 4-4). Það sér um hreyfingu X-, Y- og Z-ásanna. Einnig getur það stjórnað úttaksafli rafallsins.
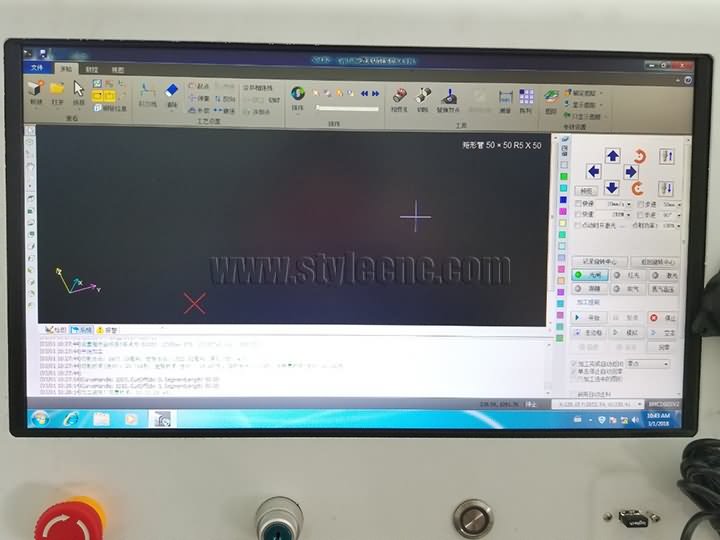
(Mynd 4-4 Cypcut stjórnkerfi)
Auk þessara þriggja mikilvægu hluta eru einnig aðrir hlutar fyrir trefjalaserskurðarvélina.
• Útleið ljóssins. Þetta þýðir ljósbrotsspegillinn sem notaður er til að beina leysigeislanum í þá átt sem óskað er eftir. Til að koma í veg fyrir bilun í geislaleiðinni verða allir speglar að vera verndaðir með hlífðarhlíf og hreint verndargas með jákvæðum þrýstingi er sett inn til að vernda linsuna fyrir mengun. Sett af vel afkastamiklum linsum mun einbeita geisla án fráviks á óendanlega lítinn blett. 5.0 tommu brennivíddarlinsa er almennt notuð. 7.5 tommu linsan er aðeins notuð fyrir >12mm þykk efni.
• Stöðug spennugjafi. Hún tengir saman leysigeisla, ramma og aflgjafakerfi. Aðallega til að koma í veg fyrir truflanir frá ytra aflgjafakerfi.
• Trefjalaserskurðarhaus. Hann inniheldur aðallega hluti eins og holrúmið, festingu fókuslinsunnar, fókuslinsuna, rafrýmdarskynjarann og hjálpargasstútinn. Drifbúnaður skurðarhaussins er notaður til að knýja skurðarhausinn eftir Z-ásnum samkvæmt forriti og er samsettur úr servómótor, skrúfustöng eða gír og svo framvegis.
• Vatnskælikerfi (Mynd 4-5). Það er notað til að kæla leysigeislahausinn og leysigeislaframleiðandann. Leysir er tæki sem breytir raforku í ljósorku. Til dæmis hefur trefjaleysir almennt umbreytingarhlutfall sem er meira en 25% og afgangurinn af orkunni er breytt í hita. Kælivatn fjarlægir umframhita til að halda leysigeislaframleiðandanum virkum í köldu vatni. Einingin kælir einnig ytri ljósleiðarspegil tækisins og fókuslinsu til að tryggja stöðuga geislaflutningsgæði og koma í veg fyrir að linsan ofhitni, valdi aflögun eða springi.
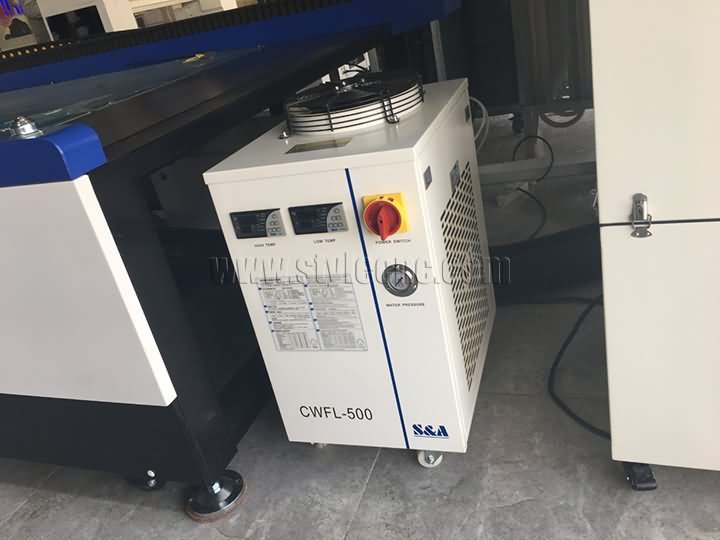
(Mynd 4-5 S&A vatnskælir)
• Gas (Mynd 4-6). Þar á meðal leysigeislaskurðarvél sem vinnur með miðgasi og hjálpargasi, er hún notuð til að útvega hjálpargas fyrir skurðarhausinn.
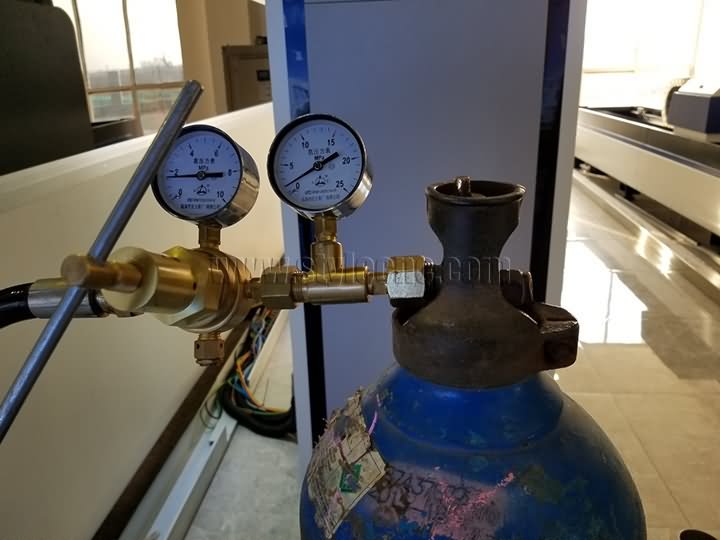
(Mynd 4-6 Gas)
• Annar búnaður til daglegrar notkunar, eins og loftþjöppu, síu, útblástursviftu og fleira.
Hver er virknisreglan á trefjalaserskurðarvél?
Leysigeisli er eins konar ljós. Eins og aðrar tegundir ljóss myndast hann einnig við umskipti atóma (sameinda eða jónískra).
Hins vegar, ólíkt venjulegu ljósi, er leysigeisli (mynd 5-1) aðeins háð sjálfsprottinni geislun í fyrsta mjög stutta tímann. Þar sem ferlið er algjörlega ákvarðað af örvunarljósinu, hefur leysigeislinn mjög hreinan lit, nánast enga fráviksstefnu, og mikinn ljósstyrk og mikla samfellu.
Trefjalaserskurður er framkvæmdur með því að beita orku með mikilli aflþéttleika sem myndast með leysifókus. Undir stjórn tölvu er leysirinn sleginn út með púlsum til að gefa frá sér stýrða endurtekningu á hátíðni púlsuðum leysi til að mynda geisla með ákveðinni tíðni og ákveðinni púlsbreidd. Púlsaði leysigeislinn er leiddur og endurkastaður af ljósleiðinni og fókuseraður af fókuslinsuhópnum. Á yfirborði unnar hlutarins myndast fínn, orkumikill ljósblettur. Brennipunkturinn er staðsettur nálægt yfirborðinu sem á að vinna úr og unnar efnið er brætt eða gaskennt við háan hita á augabragði. Hver orkumikill leysipúls spútar strax lítið gat á yfirborð hlutarins. Undir stjórn tölvunnar eru leysirvinnsluhausinn og efnið sem á að vinna úr færð og teiknuð í röð samkvæmt fyrirfram teiknuðu mynstri, þannig að hluturinn er unninn í æskilega lögun.
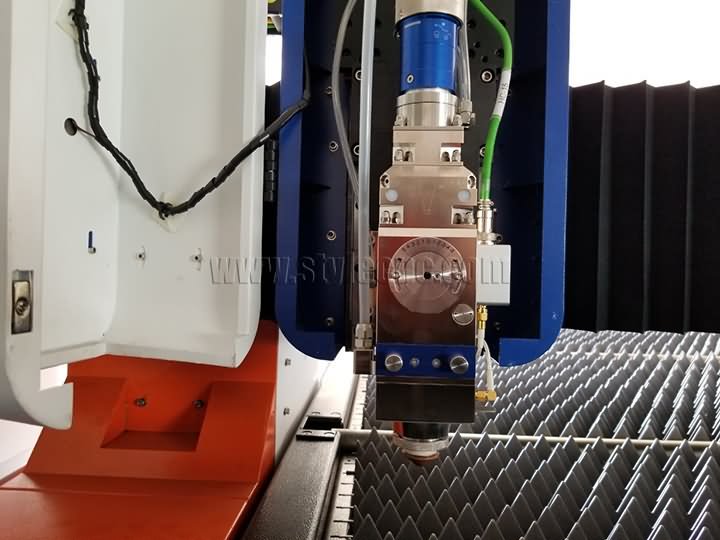
(Mynd 5-1 Raytools leysihaus)
Hvernig á að skilgreina skurðargæði trefjalaserskurðarvélar?
Nákvæmni skurðarins er fyrsti þátturinn í að ákvarða gæði CNC leysiskurðarvélar. Hér eru fjórir þættir sem hafa áhrif á nákvæmni skurðarins.
• Stærð leysigeislans í leysigeislanum. Ef leysigeislinn er mjög lítill eftir samloðun verður nákvæmnin í skurðinum mjög mikil. Eftir skurð verður bilið einnig mjög lítið. Þetta skýrir að skurðgæðin og nákvæmnin í skurðinum eru mjög góð.
Ef geislinn frá leysigeislanum er stór, þá er skurðbilið einnig stórt. Í þessu tilfelli, því þykkara sem vinnustykkið er, því stærra er bilið.
• Nákvæmni rammans. Áður en við vinnum þurfum við að athuga hvern hluta rammans. Lóðrétt og lárétt staða rammans ætti að vera mjög góð. Ef það er 0.1mm frávik hvers hluta, með því að vélin virkar, verður hún stærri og stærri.
• Lögun leysigeislans. Ef geislinn frá leysigeislanum er keilulaga, þá er skurðbilið einnig keilulaga. Í þessu tilfelli, því þykkara sem vinnustykkið er, því stærra er bilið.
• Mismunandi efni valda einnig mismunandi skurðgæðum. Til dæmis, við sömu aðstæður er mikill munur á skurði á ryðfríu stáli og áli. Við skurð á ryðfríu stáli verður nákvæmnin og skurðbrúnin betri en á áli.
Almennt séð er hægt að skilgreina skurðargæði trefjalaserskurðarvéla með þessum 5 stöðlum.
• Gæði skurðbrúnarinnar.
• Stærð gjallsins á skurðbrúninni.
• Hornrétt og halli klippingarinnar.
• Stærð skurðbrúnarinnar.
• Flatleiki.
Örugg notkun trefjalaserskurðarvélar
Tilkynningar verða að vera þjálfaðar af fagfólki til að starfa sjálfstætt. Byggt á reynslu okkar, 13 upplýsingar um örugga notkun á leysiskurðarvél eru teknar saman.
• Fylgið öryggisreglum skurðarvélarinnar. Ræsið leysigeislann nákvæmlega samkvæmt ræsingarferli leysigeislans.
• Rekstraraðili verður að vera þjálfaður til að þekkja uppbyggingu og afköst búnaðarins og hafa góða þekkingu á stýrikerfum.
• Setjið á ykkur gleraugun ef þið vinnið nálægt ljósleiðaraleysigeislanum.
• Áður en kannað er hvort efnið henti fyrir trefjalaser skal ekki vinna það þar sem það gæti myndað gufu og reyk.
• Þegar vélin er tekin í notkun má stjórnandinn ekki fara eða afhenda öðrum verkið. Ef þörf krefur ætti stjórnandinn að slökkva á henni.
• Setjið slökkvitækið nálægt. Slökkvið á tækinu ef það er ekki í notkun. Setjið ekki pappír, leður eða annað eldfimt efni nálægt leysigeislanum.
• Ef óeðlilegar aðstæður koma upp við notkun skal stöðva vélina tafarlaust og leita að bilanagreiningu eða láta tæknimenn vita.
• Haldið leysigeislanum, rammanum og nærliggjandi svæði hreinu, skipulegu og olíulausu. Raðið vinnustykkinu, málmplötunni og skurðinum saman eftir þörfum.
• Þegar gas er notað skal forðast að kremja suðuvírana til að koma í veg fyrir leka. Notkun og flutningur gashylkja skal vera í samræmi við eftirlitsreglur hylkishylkja. Ekki láta hylkið verða fyrir sólarljósi eða nálægt hitagjöfum. Þegar loki flöskunnar er opnaður verður notandinn að standa við hliðina á flöskuopinu.
• Fylgið öryggisreglum um háþrýsting við viðhald. Framkvæma skal viðhald á 40 klukkustunda notkunartíma eða vikulegu viðhaldi, á 1000 klukkustunda notkunartíma eða á 6 mánaða fresti í samræmi við reglugerðir og verklagsreglur.
• Eftir að þú hefur kveikt á vélinni skaltu ræsa hana handvirkt á lágum hraða í X- og Y-átt til að athuga hvort eitthvað sé óeðlilegt.
• Eftir að nýtt hlutaforrit er slegið inn ætti að prófa það og athuga virkni þess.
• Þegar unnið er skal gæta þess að fylgjast með vélinni til að koma í veg fyrir að hún fari út fyrir virkt svið eða að tvær vélar áreksturist og valdi slysum.
Daglegt viðhald á trefjalaserskurðarvél
Ramminn (mynd 8-1).
• Áður en tækið er ræst daglega skal athuga vandlega vinnuskilyrði leysigeislans og skurðargassins. Ef gasþrýstingurinn er ekki nægur skal skipta um það tafarlaust.
• Athugið hvort núllpunktur X-ássins, núllpunktur Y-ássins, núllpunktur Z-ássins og staða leysigeislunar séu skemmd (athugið hvort vísirinn sé athugaður).
• Athugið hvort núllpunkturinn, takmörkunarrofinn á X-ásnum, Y-ásnum og Z-ásnum og uppsetningarskrúfurnar á höggblokkinni séu lausir og hvort takmörkunarrofinn á hverjum ás sé næmur.
• Athugið hvort vatnsmagnið í kælinum sé nægilegt. Ef það er ófullnægjandi þarf að bæta því við tímanlega.
• Athugið hvort leki sé í vatnsrásinni í ytri ljósleiðinni. Leki verður að bregðast við tímanlega, annars hefur það áhrif á líftíma ljósleiðarans.
• Eftir hvern skurðdag skal athuga hvort linsan á fókuslinsunni sé skemmd.
• Athugið hvort belgur ytri ljósleiðarinnar sé brunninn eða skemmdur.
• Að loknu daglegu starfi skal hreinsa upp skurðarúrganginn tímanlega, þrífa vinnusvæðið og halda því snyrtilegu og hreinu. Jafnframt skal þrífa búnaðinn vel til að tryggja að allir hlutar búnaðarins séu hreinir og lausir við óhreinindi.
• Eftir að daglegum störfum er lokið er tæmingarloki loftgeymisins neðst á loftþjöppunni opnaður til að tæma og tæmingarlokinn lokaður eftir að skólpinu hefur verið tæmt.
• Eftir daglega vinnu skal ýta á lokunarhnappinn til að slökkva á vélinni og slökkva síðan á allri vélinni.
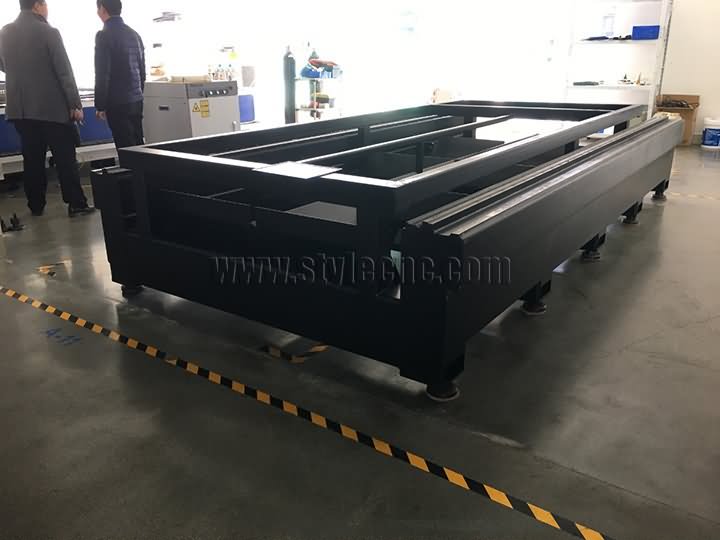
(Mynd 8-1 Þungur rammi)
Leysigeislagjafinn (mynd 8-2).
Leysirafstöðinni ætti að viðhalda áður en hún er ræst daglega.
• Gakktu úr skugga um að kælivatnsþrýstingurinn sé á bilinu 3.5-5 Pa.
• Athugið hitastig kælivatnsins, helst hitastig vatnsins sem þarf fyrir valda leysigeislaframleiðandann.
• Athugið h8 olíustigið í lofttæmisdælu leysigeislans. Ef ekki, bætið við olíu.
• Athugið hvort leki sé í olíu-, vatns- og gasleiðslum leysigeislans og hvort lofttæmisdælan eða loftknúnu íhlutirnir í ómholunni leki.
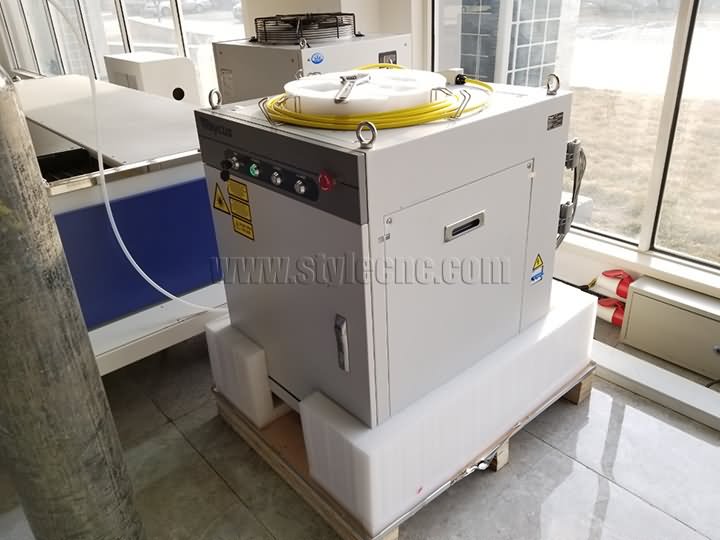
(Mynd 8-2 Raycus leysigeislagjafi)
Hvernig á að kaupa trefjalaserskurðarvél frá STYLECNC?
Skref 1. Ráðgjöf: Við munum mæla með hentugustu trefjalaserskurðartækjunum fyrir þig eftir að hafa fengið upplýsingar um kröfur þínar, svo sem málmefnin sem þú vilt skera, hámarksstærð málmefnanna (Lengd x Breidd x Þykkt).
Skref 2. Tilboð: Við munum veita þér ítarlegt tilboð samkvæmt ráðleggingum okkar um vélar, með bestu gæðum og samkeppnishæfasta verði.
3. skref. Mat á ferlinu: Báðir aðilar meta vandlega og ræða allar upplýsingar (þar á meðal tæknilegar breytur, forskriftir og viðskiptakjör) pöntunarinnar til að koma í veg fyrir misskilning.
Skref 4. Pöntun: Við munum án efa senda þér PI (Proforma reikning) og síðan munu báðir aðilar undirrita sölusamning.
Skref 5. Framleiðsla: Við munum skipuleggja framleiðsluna um leið og við höfum móttekið undirritaðan sölusamning og innborgun. Nýjustu fréttir af framleiðslunni verða uppfærðar og tilkynntar kaupanda meðan á framleiðslu stendur.
Skref 6. Gæðaeftirlit: Allt framleiðsluferlið verður undir reglulegu eftirliti og ströngu gæðaeftirliti. Heildar... leysir málmskurðarvél verða prófaðir til að tryggja að þeir geti virkað mjög vel áður en þeir fara úr verksmiðjunni.
Skref 7. Afhending: Við munum sjá um afhendinguna samkvæmt skilmálum sem við höfum samþykkt og eftir staðfestingu kaupanda.
Skref 8. Tollafgreiðsla: Við munum útvega og afhenda öll nauðsynleg flutningsskjöl til kaupanda og tryggja greiða tollafgreiðslu.